 英语
 德语

 英语
 德语
Aluminium-Schweißdraht für dünnes Aluminium: Wichtige Auswahlfaktoren erklärt
Article Directory
Legen Sie ein 1,6 mm dickes 6061-T6-Blech auf die Werkbank mit demselben 1,2 mm ER5356-Draht, der sauber auf einer 8 mm-Platte lief, und der Fehler ist vorhersehbar: Durchbrennen im ersten Drittel der Raupe, Verformung, die das Blech anhebt, und Porosität hinter jedem Zögern. Draht, der für dicke Bleche geeignet ist, ist für dünne Abschnitte das falsche Material, da die Wahl des Drahtes und nicht die Maschineneinstellungen den Wärmehaushalt bestimmen. Dies sind die Auswahlfaktoren, die wichtig sind, wenn das Grundmetall 3 mm oder dünner ist.
Warum dünnes Aluminium die falsche Drahtwahl bestraft
Dünnes Aluminium versagt, wenn die Wärmezufuhr das Maß übersteigt, das der Querschnitt ableiten kann, und die Auswahl des Drahtes bestimmt, wie viel Wärme in die Verbindung gelangt.
Aluminium leitet Wärme mit etwa 237 W/mK, vier- bis fünfmal schneller als Weichstahl, während sein Schmelzpunkt nur 660 °C beträgt. Die Oxidschicht auf der Oberfläche schmilzt bei etwa 2.072 °C. Die Lücke zwischen dem Schmelzen der Basis und dem Durchbrechen des Oxids ist so eng, dass jede zusätzliche Wärme eines übergroßen Drahtes sofort als Durchbrennen oder Durchhängen auftritt.
Drei drahtbezogene Faktoren werden zur kritischen Variable unterhalb von 3 mm Dicke:
- Wärmeeintrag: Ein Draht mit größerem Durchmesser benötigt zum Schmelzen einen höheren Strom, und der dünne Abschnitt kann diese Energie nicht schnell genug absorbieren.
- Lichtbogenkraft: Schwere 5xxx-Drähte erzeugen einen heißeren, aggressiveren Lichtbogen, der dünnes Material durchschneidet, bevor das Becken gefrieren kann.
- Fließfähigkeit: Ein schnell benetzender Draht schließt das Schweißbad früher und verkürzt so die Zeit, in der die geschmolzene Zone auf dünnem Blech offen bleibt.
Zum Durchbrennen kommt es, wenn das Schweißbad die gesamte Querschnittsdicke durchdringt und geschmolzenes Metall herausfällt. Bei Aluminium unter 3 mm ist das Durchbrennen ein Problem bei der Kabelauswahl und dann ein Einstellungsproblem.
Legierungsfamilie zuerst: 4xxx vs. 5xxx
Für dünnes Aluminium ist die 4xxx-Familie (Aluminium-Silizium) der sicherere Standard, während 5xxx-Drähte (Aluminium-Magnesium) für Verbindungen reserviert sind, bei denen eine Anpassung der Festigkeit oder Korrosion erforderlich ist.
ER4043 und ER4047 sind die beiden 4xxx-Drähte, auf die sich Hersteller für dünne Materialien verlassen. Ihr Siliziumgehalt von 5 % bzw. 12 % senkt den Schmelzbereich und erhöht die Fließfähigkeit, sodass das Schweißbad schnell durchnässt und gefriert – schnelles Einfrieren ist der beste Schutz gegen Durchbrennen. Bei 6xxx-Basismetallen wie 6061 sind 4xxx-Drähte außerdem besser gegen Heißrisse beständig als 5xxx-Drähte.
ER5356 und ER5183, die 5xxx-Arbeitstiere, bieten nach dem Eloxieren auf 5xxx-Grundmetallen eine höhere Schweißfestigkeit und eine gute Farbübereinstimmung. Der Kompromiss bei dünnen Blechen ist ein härterer Lichtbogen und eine langsamere Benetzung des Pools. Wenn die Verbindung wirklich eine Stärke von 5xxx benötigt, ist 1,0 mm ER5356 geeignet; 1,2 mm sind bei 2-mm-Material selten gerechtfertigt.
| Auswahlkriterium | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| Beste Übereinstimmung mit unedlen Metallen | 3xxx, 6xxx, 6061, Aluminiumguss | 5xxx, 5052, 5083, 5086 |
| Heißrissbeständigkeit bei 6xxx | Hoch | Mäßig, erfordert sorgfältige Technik |
| Festigkeit im Schweißzustand | Niedriger, etwa 170-200 MPa | Hocher, about 240-280 MPa |
| Fließfähigkeit auf dünnem Blech | Hervorragende, schnelle Benetzung | Niedrigerer, härterer Lichtbogen |
| Eloxierte Farbanpassung | Dunkleres Grau | Gute Übereinstimmung auf 5xxx-Basis |
| Durchbrenngefahr bei 2 mm | Niedriger | Hocher |
Für die meisten dünnen 6xxx-Abschnitte ist die nachstehende ER4043-Produktreihe ein praktischer Ausgangspunkt für Probeläufe.
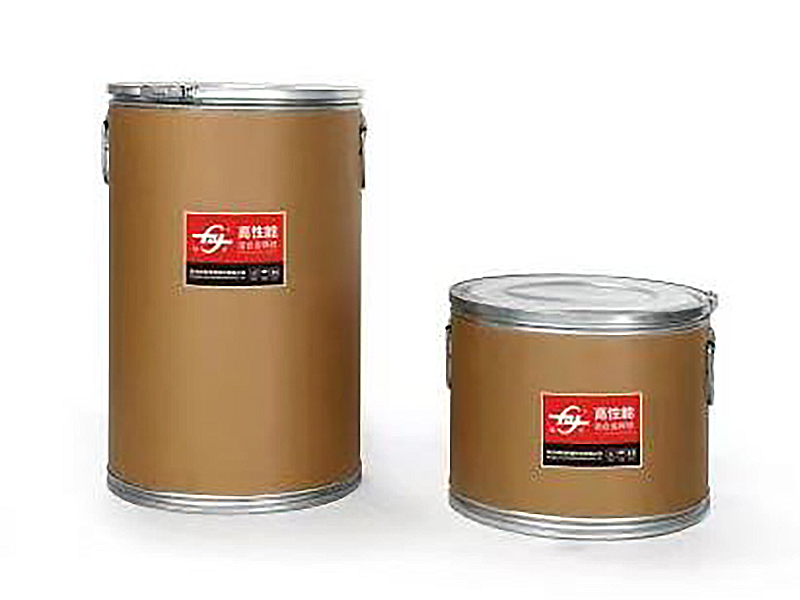 ER4043 Silizium-Aluminium-Schweißdraht für dünne 6xxx-Abschnitte Dieses Füllmetall mit 5 % Silizium bietet eine gute Fließfähigkeit und Penetration und ist somit ein praktischer Ausgangspunkt für Probeläufe an dünnen 6xxx-Aluminiumprofilen vor der Anpassung des Drahtdurchmessers. Produkt anzeigen →
Der Drahtdurchmesser steuert die Wärmezufuhr
Der Drahtdurchmesser ist der direkteste Einfluss auf die Wärmezufuhr: Bei Aluminium mit einer Dicke von weniger als 3 mm sinkt er von 1,2 mm auf 1,0 mm oder 0,8 mm, bevor Spannung oder Bewegungsgeschwindigkeit erreicht werden.
Verwenden Sie die Dicke der Verbindung, um den Startdurchmesser festzulegen, und behandeln Sie den aktuellen Bereich als Konsequenz, nicht als Eingabe. Ein 1,2-mm-Draht benötigt etwa 120–160 A, um richtig zu schmelzen. Ein 0,8-mm-Draht schmilzt sauber bei 60–90 A. Bei einem 2-mm-Blech ist dieser Unterschied die Grenze zwischen einer scharfen Perle und einer Lochreihe.
Die Fütterung ist die zweite Hälfte des Durchmesserproblems. Aluminiumdraht ist weich und 0,8 mm Draht hat etwa ein Drittel der Säulenfestigkeit von 1,2 mm. Aus diesem Grund sind Guss- und Helixtoleranzen wichtig: Guss, der natürliche Durchmesser der Drahtschlaufen, sollte zwischen 300 und 600 mm bleiben, während Helix, der vertikale Hub von einer ebenen Fläche, unter 12 mm bleiben sollte. Werte außerhalb dieses Bereichs führen zu Vogelnest, unregelmäßigen Lichtbogenstarts und inkonsistenter Drahtverlängerung.
Für dünne 4xxx-Anwendungen, bei denen das Becken so schnell wie möglich gefrieren muss, sorgt ER4047 mit 12 % Silizium für eine noch höhere Fließfähigkeit als ER4043.
 ER4047 Aluminium-MIG-Schweißdraht mit 12 % Silizium Mit 12 % Silizium bietet dieser Draht eine höhere Fließfähigkeit als ER4043 und trägt so dazu bei, dass das Schweißbad bei dünnen 4xxx-Anwendungen schneller gefriert. Bietet außerdem eine hervorragende Korrosionsbeständigkeit und geringe Verformung. Produkt anzeigen →
Zuführbarkeit und Lieferqualität entscheiden über Konsistenz
Ein konsistentes Dünnblechschweißen ist unmöglich, wenn die Legierungschemie, der Oberflächenzustand und die mechanischen Toleranzen zwischen den Spulen schwanken.
Porosität auf Aluminium entsteht hauptsächlich durch Wasserstoff, der durch Oberflächenoxide, Ziehschmiermittel und absorbierte Feuchtigkeit entsteht. Ein Draht, der sauber aussieht, kann immer noch genug Rückstände enthalten, um in jeder Schweißnaht Porosität zu erzeugen. Zuverlässige Lieferanten kontrollieren die gesamte Linie – Gießen, Homogenisieren, Ziehen, Reinigen und Lagenwickeln – und untermauern jede Schmelze mit Testdaten.
Zertifizierungen signalisieren auch, welche Branchen ein Lieferant bereits beliefert. Zu den anerkannten Marken Dritter für Aluminiumschweißdraht gehören DB, CE, ABS, DNV und CCS. Ein Hersteller, der über Zertifizierungen für den See- und Schienenverkehr verfügt, hat Audits bestanden, die die meisten Allzweck-Drahtfabriken niemals durchführen. Hangzhou Kunli Schweißmaterialien Co., Ltd. ist ein solcher Hersteller: Das Unternehmen positioniert sich als Import-Ersatz-Hersteller von Hochleistungs-Aluminium-Schweißdrähten mit mehr als 20 Jahren Erfahrung in der Herstellung von Aluminiumdrähten, einer Jahreskapazität von über 2.500 Tonnen und etwa der Hälfte seiner Produktion, die in über 30 Länder exportiert wird.
Ein Auswahl-Workflow in fünf Schritten
Der nachstehende fünfstufige Arbeitsablauf gilt für alle dünnen Aluminiumarbeiten, unabhängig davon, ob Sie MIG, WIG oder gepulstes GMAW ausführen.
- Identifizieren Sie die Basislegierung und den Härtegrad. Bestätigen Sie, ob es sich um eine Legierung der 6xxx-Serie wie 6061-T6 oder eine 5xxx-Legierung wie 5083 handelt, da allein dies über die Füllstofffamilie entscheidet.
- Sperren Sie die Legierungsfamilie. Verwenden Sie 4xxx für 6xxx-Dünnmaterial und 5xxx für 5xxx-Dünnmaterial. Passen Sie den Füllstoff an das Grundmetall an, bevor Sie den Durchmesser berücksichtigen.
- Wählen Sie den Durchmesser aus der Dickentabelle. Beginnen Sie bei 0,8 mm bis 1,5 mm Blech und 1,0 mm von 1,5 bis 3 mm; erst dann um 1,2 mm verschieben, wenn die Fuge 3 mm überschreitet.
- Überprüfen Sie die Daten zur Zuführbarkeit. Stellen Sie sicher, dass der Wurf zwischen 300 und 600 mm liegt, die Helix unter 12 mm liegt und eine saubere, helle Drahtoberfläche mit stabiler Spulenlagenwicklung vorliegt.
- Fordern Sie nachvollziehbare Qualitätsdokumente an. Fordern Sie vor der ersten Probebestellung das Wärmezertifikat, den Bericht über die Legierungszusammensetzung und Kopien von Zertifizierungen wie DB, CE, ABS, DNV oder CCS an.
Das Durcharbeiten dieser fünf Punkte dauert pro Materialwechsel etwa zehn Minuten und beseitigt die meisten Dünnblechfehler, bevor sie die Schweißzelle erreichen. Für eine komprimierte Version derselben Logik ist die Kurzanleitung zur Entscheidungsfindung bei der Kabelauswahl Auf dieser Website werden alle fünf Schecks auf einer einzigen Referenzkarte zusammengefasst.
Häufig gestellte Fragen
Was ist der beste Aluminium-Schweißdraht für dünnes Aluminium?
Für die meisten dünnen Aluminiumarbeiten zwischen 1,5 und 3 mm ist ER4043 bei 1,0 mm der Standardanfangspunkt. ER4047 ist die bessere Wahl, wenn Sie maximale Fließfähigkeit und schnellstmögliches Erstarren benötigen, und ER5356 gehört zu 5xxx-Basismetallen, bei denen Festigkeit oder Farbübereinstimmung wichtiger sind als einfache Kontrolle.
Kann ich ER5356 für dünnes Aluminium verwenden?
Ja, unter zwei Bedingungen: Das Grundmetall sollte eine 5xxx-Legierung sein und der Durchmesser sollte 1,0 mm oder weniger betragen. Halten Sie die Stromstärke niedrig und die Fahrgeschwindigkeit hoch, da der heißere 5xxx-Lichtbogen sonst zu einem Durchbrennen führt.
 ER5356 Aluminium-Schweißdraht für 5xxx-Legierungen und dünne Bleche Dieses Füllmetall mit 5 % Magnesium eignet sich für 5xxx-Basismetalle in dünnen Stärken bei Verwendung von 1,0 mm oder kleineren Durchmessern. Halten Sie die Stromstärke niedrig und die Fahrgeschwindigkeit hoch, um ein Durchbrennen zu vermeiden. Produkt anzeigen →
Welcher Drahtdurchmesser eignet sich am besten für 1,5 bis 2 mm Aluminium?
Verwenden Sie 0,8 mm für den 1,5-mm-Bereich und 1,0 mm für den Sprung auf 2 mm. Beide halten den Strom unter 110 A, was dem Schweißbad genügend Zeit gibt, sich zu verfestigen, bevor die Wärme den gesamten Abschnitt durchdringt.
Warum reißt meine dünne Aluminiumschweißnaht immer wieder?
Risse an dünnen 6xxx-Blechen sind fast immer Heißrisse aufgrund eines Magnesium-reichen Zusatzwerkstoffes oder eines zu kleinen Schweißbades. Wechseln Sie zu ER4043 oder ER4047, halten Sie die Verbindung sauber und erhöhen Sie die Fahrgeschwindigkeit, damit der Pool nicht stehenbleibt.


