 英语
 德语

 英语
 德语
Aluminium-Schweißdrahtdehnung: Schlüsselfaktoren, die die Schweißqualität bestimmen
Article Directory
- 1 Was die Dehnung von Aluminium-Schweißdrähten wirklich misst
- 2 Warum die Dehnung die Schweißqualität direkt steuert
- 3 Fünf Faktoren, die die Enddehnung bestimmen
- 4 So überprüfen Sie die Dehnung bei der Beschaffung von Draht
- 5 Praktische Schritte zum Schutz der Dehnung in der Produktion
- 6 Häufig gestellte Fragen zur Drahtverlängerung
Eine Fertigungsstätte in Shandong hat letztes Jahr von importiertem ER5356 auf einen kostengünstigeren lokalen Draht umgestellt. Das Chemiezertifikat zeigte 4,8 % Magnesium, im Chargentestbericht wurde jedoch eine Dehnung von 11 % statt der erwarteten 22 % angegeben. Innerhalb von zwei Wochen erreichten die Ablehnungen bei Biegetests 30 % und MIG-Schweißnähte an 5083-Platten rissen entlang der Schweißlinie beim Lösen der Vorrichtung.
Der Draht erfüllte seine chemischen Spezifikationen und scheiterte trotzdem an der Produktion. Die fehlende Spezifikation war die Dehnung. Bei Aluminiumschweißdrähten ist die Dehnung die mechanische Eigenschaft, die das Legierungsdesign, den Zieh- und Glühprozess und die endgültige Schweißnahtintegrität miteinander verbindet. Dies ist auch die Zahl, die die meisten Käufer überspringen.
Was die Dehnung von Aluminium-Schweißdrähten wirklich misst
Die Dehnung ist der Prozentsatz der plastischen Dehnung, den eine Drahtprobe beim Bruch in einem standardisierten Zugversuch erreicht, und sie ist das direkteste Maß für die Duktilität des Schweißzusatzwerkstoffs, das in einem Materialzertifikat verfügbar ist.
Bei dem in AWS A5.10 definierten Zugversuch wird eine Drahtprobe bis zum Bruch gezogen, und die Dehnung ist die Zunahme der Messlänge dividiert durch die ursprüngliche Länge, ausgedrückt als Prozentsatz. Eine höhere Dehnung bedeutet, dass der Draht mehr plastische Spannungen aufnimmt, bevor er bricht. Bei einem Schweißgut entscheidet die gleiche Eigenschaft darüber, ob sich erstarrtes Metall unter Schrumpfspannung dehnen kann, ohne zu reißen.
Zwei Werte sind wichtig. Die Drahtdehnung beschreibt das Ausgangsmaterial; Die Schweißgutdehnung beschreibt das erstarrte Schweißgut und sagt die tatsächliche Betriebsleistung voraus. Ein vollständiger Testbericht gibt beides an.
Warum die Dehnung die Schweißqualität direkt steuert
Ein Schweißgut mit ausreichender Dehnung widersteht Erstarrungsrissen, besteht geführte Biegetests und verträgt Betriebslasten ohne Sprödbruch, während ein Füllstoff mit geringer Dehnung das Risiko aller drei Faktoren vervielfacht.
Wenn eine Schweißnaht abkühlt, schrumpft Aluminium um etwa 6 Volumenprozent, und die erstarrende Ablagerung muss sich plastisch verformen, um dieser Spannung standzuhalten. Die Chemie kontrolliert die Heißrissbeständigkeit im spröden Temperaturbereich, aber nach der Erstarrung trägt die Dehnung die Last. Biegeversuche sind Dehnungsversuche in einer anderen Geometrie.
- Biegetests werden ohne Kantenausriss bestanden
- Risse und Spannungserreger absorbieren Belastungen
- Gleichmäßige Drahtzuführung in MIG-Brenngeräten
- Zuverlässiges Ermüdungsverhalten an Strukturrahmen
- Risse in der Schmelzlinie beim Lösen der Vorrichtung
- Biegen Sie Ausschuss an Schiffs- und Schienenkomponenten
- Risse an Krater- und Start-Stopp-Punkten
- Vorzeitiger Ausfall an vibrierenden Baugruppen
Schifffahrts- und Tieftemperaturhersteller wählen Magnesium-legierte 5xxx-Füllstoffe für Festigkeit und Duktilität.
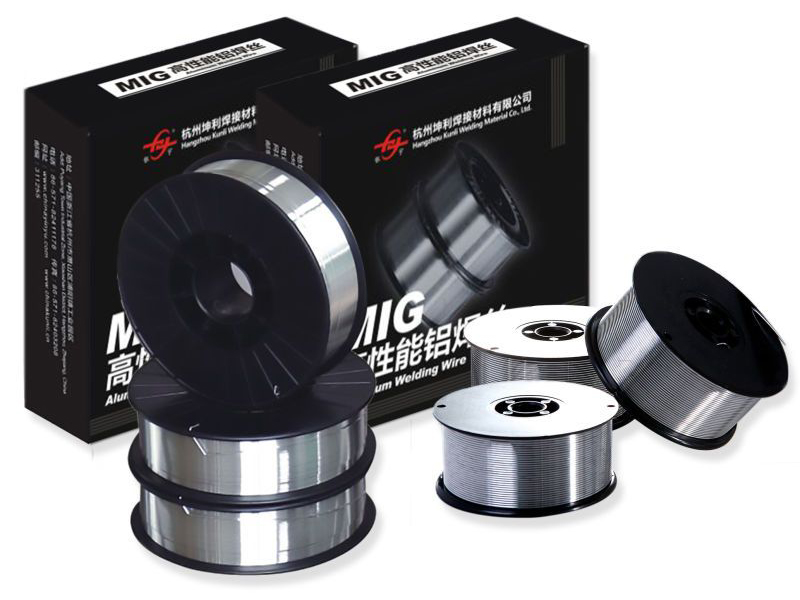 ER5183 Aluminium-Schweißdraht für Marine- und kryogene Anwendungen Dieser Magnesium-Mangan-Füllstoff bietet eine hohe Festigkeit im Schweißzustand und Korrosionsbeständigkeit gegenüber Meerwasser, was ihn zu einer zuverlässigen Wahl für Verbindungen der Serie 5xxx macht, bei denen die Dehnungswerte im Zertifikat überprüft werden müssen. Produkt anzeigen →
Fünf Faktoren, die die Enddehnung bestimmen
Legierungschemie, Kaltziehgeschichte, Schlussglühen, Drahtdurchmesser und Oberflächenzustand bestimmen zusammen den auf dem Zertifikat aufgedruckten Dehnungswert.
- Legierungschemie. Magnesium erhöht die Kaltverfestigungsrate und die Endfestigkeit; Silizium verringert die Duktilität. ER5356 und ER5183 bieten bei gleicher Härte eine höhere Dehnung als ER4043.
- Geschichte des Ziehens und Glühens. Kaltziehen vom Stab auf 1,2 mm erhöht die Festigkeit und zerstört die Dehnung. Eine ordnungsgemäße Schlussglühung stellt die Duktilität wieder her; Ein untergeglühter Draht kann 10–15 Punkte tiefer verlaufen.
- Drahtdurchmesser. Bei Drähten unter 1,0 mm ist die kumulative Ziehreduzierung stärker ausgeprägt und es ist eine strengere Glühkontrolle erforderlich, um der Dehnung von 1,6 mm-Draht zu entsprechen.
- Oberflächenzustand. Kratzer, sich bildende Schmierstoffe und Oxidflecken wirken als Kerben, die einen frühen Bruch im Zugversuch auslösen und die Lebensdauer der Kontaktspitze verkürzen.
- Chargenkonsistenz. Eine kleine Abweichung der Glühofentemperatur kann die Dehnung zwischen Chargen mit identischer Chemie um 5–8 Punkte verschieben.
Wenn Ihre Anwendung auf die höhere Duktilität von 5xxx-Legierungen angewiesen ist, prüfen Sie vor der Bestellung die dokumentierten Werte.
 ER5356 Aluminium-Schweißdraht mit dokumentierten Dehnungswerten Dieser 5 % Magnesiumdraht wird für 5xxx- und 6xxx-Legierungen empfohlen und passt zur Farbe eloxierter Grundmetalle. Überprüfen Sie vor der Bestellung die aufgeführte Dehnung anhand von AWS A5.10, um sicherzustellen, dass sie Ihren Duktilitätsanforderungen entspricht. Produkt anzeigen →
So überprüfen Sie die Dehnung bei der Beschaffung von Draht
Fordern Sie losspezifische mechanische Testberichte an, bestätigen Sie, dass die Messlänge und die Testmethode mit AWS A5.10 übereinstimmen, und validieren Sie die Nummer anhand Ihrer eigenen Eingangskontrolle.
- Fordern Sie Konformitätsbescheinigungen mit tatsächlichen Testdaten für gelieferte Fässer und nicht mit Prospektbereichen.
- Überprüfen Sie die Rohmaterialspur: Basislegierung, Walzdrahtquelle, Ziehdurchgänge und Glühaufzeichnungen.
- Bestätigen Sie die Testmethode; Unterschiedliche Messlängen führen zu unterschiedlichen Dehnungszahlen.
- Führen Sie für kritische Arbeiten einen eingehenden geführten Biegetest an einer genuteten Platte durch.
| Legierung | Drahtverlängerung, geglüht | Dehnung der Einlage | Charakteristisch |
| ER1100 | 30-40 % | 18-30 % | Maximale Duktilität, geringe Festigkeit |
| ER4043 | 12–18 % | 6-12 % | Rissbeständiges, eloxiertes Streichholz auf Silikonbasis |
| ER4943 | 15-20 % | 9–14 % | Höhere Festigkeit als ER4043, gute Farbübereinstimmung |
| ER5356 | 20–26 % | 14-19 % | Hohe Festigkeit, Duktilität, Farbanpassung |
| ER5183 | 20-25 % | 15-20 % | Marinetaugliche, kryogene Zähigkeit |
| ER5556 | 22–28 % | 15-20 % | Höchstes Magnesium, maximale Festigkeit |
Für 6061 und andere wärmebehandelbare Legierungen bleibt ER4043 der Standardfüllstoff und ist weit verbreitet.
 ER4043 Silizium-Aluminium-Schweißdraht für wärmebehandelbare Legierungen Ein weit verbreiteter 5 %iger Siliziumfüllstoff mit ausgezeichneter Fließfähigkeit, ideal für 6061 und ähnliche Legierungen. Überprüfen Sie vor der Verwendung die Prozessaufzeichnungen des Herstellers, um sicherzustellen, dass die Dehnung über alle Chargen hinweg konsistent ist. Produkt anzeigen →
Bestätigen Sie, dass der Hersteller dies dokumentiert Qualitätskontrollprozess von der Legierung bis zum fertigen Draht und stellen Ihnen auf Anfrage Prozessprotokolle zur Verfügung. Die Rückverfolgbarkeit ist der einzige praktische Beweis dafür, dass die Dehnung über Chargen hinweg wiederholbar ist.
Achten Sie bei Strukturprogrammen auf eine institutionelle Validierung. Hangzhou Kunli Welding Materials Co., Ltd. verfügt über DB-, CE-, ABS-, DNV- und CCS-Zulassungen und qualifizierte Lieferbeziehungen mit CRRC und Maersk.
Praktische Schritte zum Schutz der Dehnung in der Produktion
Die im Draht eingebaute Dehnung bleibt nur dann erhalten, wenn Lagerung, Vorschubsystem und Schweißparameter Oberflächenschäden, Feuchtigkeitsaufnahme und unbeabsichtigte Veränderungen am Lichtbogen verhindern.
- Bewahren Sie geöffnete Spulen in trockenen Schränken bei unter 40 % relativer Luftfeuchtigkeit auf; Feuchtigkeit bildet Oxidschichten, die als Rissinitiatoren wirken.
- Durchführung durch PTFE-Auskleidungen mit minimalen Biegungen; Knicke führen zur Kaltverformung des Drahtes und beeinträchtigen die Duktilität.
- Ersetzen Sie die Kontaktspitzen, wenn der Bohrungsverschleiß mehr als 0,1 mm beträgt. Abgenutzte Spitzen erhöhen die Reibung und ritzen den Draht ein.
- Stick-out im Bereich von 15–20 mm halten; Ein übermäßiger Stick-out erhöht die Widerstandserwärmung.
- Bewahren Sie den Draht bis zur Verwendung in der Originalverpackung auf; Hautöle erzeugen Porositätspfade.
Häufig gestellte Fragen zur Drahtverlängerung
Was ist ein guter Dehnungsprozentsatz für Aluminiumschweißdraht?
Bei geglühtem Draht liefern 5xxx-Legierungen typischerweise 20–28 %, 4xxx-Legierungen 12–18 % und ER1100 über 30 %. Für Einlagen im Strukturdienst ist ein Mindestwert von 14–18 % ein verlässlicher Schwellenwert.
Bedeutet eine höhere Dehnung immer eine bessere Schweißqualität?
Nein. ER4043 hat eine geringere Dehnung als ER5183, aber eine bessere Rissbeständigkeit bei wärmebehandelbaren Legierungen, da Silizium den Erstarrungsbereich steuert. Gleichen Sie die Dehnung mit der Festigkeit, dem Korrosionsverhalten und dem Rissverhalten aus.
Warum weisen 5xxx-Drähte eine höhere Dehnung auf als 4xxx-Drähte?
Magnesium in 5xxx-Drähten verstärkt sich durch feste Lösung ohne das spröde Siliziumnetzwerk, das die Duktilität in 4xxx-Drähten einschränkt. Durch Glühen wird die Duktilität des gezogenen Drahtes wiederhergestellt; Die Chemie legt die Decke fest.
Welche Norm regelt die Dehnungsprüfung von Aluminium-Schweißdrähten?
AWS A5.10 klassifiziert Aluminiumzusatzwerkstoffe und verweist auf Zugverfahren; ISO 18273 definiert Legierungsbezeichnungen. Vergleichen Sie Werte nur mit derselben Messlänge und derselben Testmethode.


