 英语
 德语

 英语
 德语
Warum funktioniert der Aluminium-Schweißdraht ER5183 auf 5083 gut?
Article Directory
- 1 Was macht ER5183 für das Schweißen von 5083-Aluminium geeignet?
- 2 Wie wirkt sich der Magnesiumgehalt auf die Schweißleistung von ER5183 aus?
- 3 Warum ist der Drahtdurchmesser bei der Verwendung von ER5183 wichtig?
- 4 Wie wirken sich Schutzgas- und Schweißeinstellungen auf ER5183 aus?
- 5 Warum kann es beim Aluminiumschweißdraht ER5183 zu Porosität kommen?
- 6 Kann ER5183 für andere Aluminiumlegierungen verwendet werden?
- 7 Wie sollte der Schweißdraht ER5183 gelagert und gehandhabt werden?
- 8 Welche Qualitätsprüfungen für ER5183-Schweißdraht wichtig sind
Wenn Aluminiumteile verbunden werden müssen, steht der Zusatzdraht in direktem Zusammenhang mit dem Verhalten der fertigen Verbindung. Bei der Wahl geht es nicht nur darum, einen Draht auszuwählen, der beim Schweißen schmelzen kann. Die Zusammensetzung des Grundmetalls, der Zustand der Verbindung, das Schweißverfahren und die Art und Weise, wie der Draht vor der Verwendung gehandhabt wird, können das Ergebnis beeinflussen.
Dies ist besonders relevant, wenn mit 5083-Aluminium gearbeitet wird. Es wird häufig mit Anwendungen in Verbindung gebracht, bei denen es auf Festigkeit und Korrosionsbeständigkeit ankommt, sodass das Zusatzmaterial zu den Eigenschaften des Grundmetalls passen muss. Der Aluminiumschweißdraht ER5183 wird für diese Art von Arbeit häufig in Betracht gezogen, da seine Zusammensetzung für Aluminiumlegierungen mit einem relativ hohen Magnesiumgehalt geeignet ist.
Die Beziehung zwischen dem Zusatzdraht und 5083 ist daher mehr als eine einfache Produkt-zu-Produkt-Übereinstimmung. Materialzusammensetzung, Drahtdurchmesser, Abschirmbedingungen, Oberflächenreinheit, Lagerung und Produktionskontrolle können den Schweißprozess beeinflussen. Wenn man diese Faktoren zusammen betrachtet, erhält man ein klares Bild davon, warum ER5183 mit 5083 verwendet wird und was seine Leistung während der Herstellung beeinflussen kann.
Was macht ER5183 für das Schweißen von 5083-Aluminium geeignet?
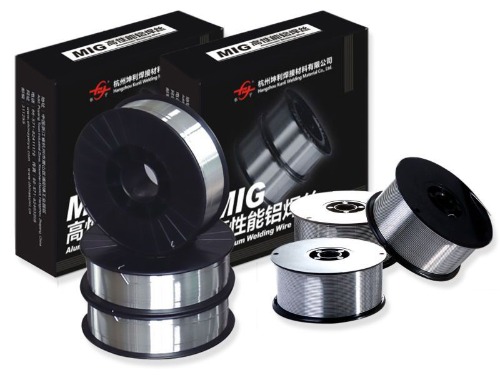
Die Verbindung zwischen ER5183 und 5083 beginnt bei ihren Materialeigenschaften. Bei beiden handelt es sich um Aluminiumlegierungen mit Magnesium als wichtiges Legierungselement. Dadurch ist der Zusatzwerkstoff mit den allgemeinen Anforderungen beim Schweißen von hochmagnesiumhaltigem Aluminium kompatibel.
Ein Zusatzdraht muss ein Schweißgut bilden, das mit dem umgebenden Grundmetall harmoniert. Wenn die Spachtelmasse schlecht aufeinander abgestimmt ist, weist die fertige Verbindung möglicherweise nicht die vom Originalmaterial erwarteten Eigenschaften auf. Bei 5083 trägt die Wahl eines Magnesium-haltigen Füllstoffs dazu bei, ein geeignetes Verhältnis zwischen der Schweißfläche und dem Grundmaterial aufrechtzuerhalten.
Bei der Beurteilung dieser Übereinstimmung sind mehrere Faktoren zu berücksichtigen:
| Rücknahme | Warum es wichtig ist |
| Zusammensetzung unedler Metalle | Beeinflusst die Wahl des Füllmaterials |
| Magnesiumgehalt | Beeinflusst die Eigenschaften des Schweißgutes |
| Korrosionsumgebung | Kann die Auswahl des Füllstoffs beeinflussen |
| Gemeinsame Anforderungen | Beeinflussen Sie die Schweißmethode und die Materialwahl |
| Oberflächenzustand | Kann die Konsistenz der Schweißnaht beeinflussen |
Ein weiterer Punkt ist, dass beim Schweißen das Material lokal verändert wird. Der Bereich um die Verbindung herum wird erhitzt, erhitzt und abgekühlt, sodass sich das Schweißgut nicht einfach wie ein makelloser Abschnitt des Grundmetalls verhält. Die Wahl eines Zusatzwerkstoffs mit einer kompatiblen Zusammensetzung trägt dazu bei, unnötige Unterschiede zwischen der Schweißnaht und dem umgebenden Aluminium zu reduzieren.
Aus diesem Grund wird Aluminiumschweißdraht ER5183 häufig mit 5083-Schweißen in Verbindung gebracht, wobei die Eigenschaften der fertigen Verbindung mit den Eigenschaften des Grundmaterials kompatibel bleiben müssen.
Wie wirkt sich der Magnesiumgehalt auf die Schweißleistung von ER5183 aus?
Magnesium spielt eine wichtige Rolle für das Verhalten von Aluminium-Magnesium-Legierungen. In einem Fülldraht werden die Eigenschaften des im Schweißbereich gebildeten Metalls beeinflusst.
Der Magnesiumanteil kann nicht getrennt von der übrigen Legierungszusammensetzung betrachtet werden. Ein Schweißdraht wird mit einem Materialbereich hergestellt, sodass sein Verhalten von Charge zu Charge gleich bleibt. Änderungen in der Zusammensetzung können das Verhalten der Metallschmelze sowie die Eigenschaften der abgekühlten Schweißnaht beeinflussen.
Bei ER5183 trägt Magnesium zu den Eigenschaften bei, die von einem Füllstoff für Aluminiumlegierungen mit hohem Magnesiumgehalt erwartet werden. Dies ist einer der Gründe, warum es beim Schweißen von Materialien wie 5083 in Betracht gezogen wird.
Bei der Zugabe oder Kontrolle von Magnesium geht es jedoch nicht nur um die Erhöhung eines Elements. Die Gesamtbalance der Legierung ist wichtig. Auch andere Elemente und Verunreinigungen können den Zustand des fertigen Drahtes und des Schweißgutes beeinflussen.
Daher müssen Hersteller bei der Produktion Folgendes beachten:
- Rohstoffkonsistenz
- Legierungszusammensetzung
- Schmelz- und Verarbeitungsbedingungen
- Materialauberkeit
- Endgültiger Drahtzustand
Beim Schweißen gilt das gleiche Prinzip. Wenn der Schweißdraht verunreinigt ist oder falsch gehandhabt wird, können seine beabsichtigten Materialeigenschaften möglicherweise nicht zu einem gleichmäßigen Schweißprozess führen.
In der Praxis hilft die Rolle von Magnesium zu erklären, warum Aluminium-Schweißdraht ER5183 für 5083 in Betracht gezogen wird, anstatt alle Aluminium-Schweißdrähte als austauschbare Materialien zu behandeln.
Warum ist der Drahtdurchmesser bei der Verwendung von ER5183 wichtig?
Der Drahtdurchmesser ist eine relativ einfache Spezifikation, kann jedoch die Steuerung des Schweißprozesses beeinflussen. Ein kleinerer oder größerer Draht verhält sich nicht genau gleich, wenn er durch ein Schweißgerät geführt wird.
Der gewählte Durchmesser hängt mit der Schweißausrüstung, der Verbindungsausführung, der Materialstärke und der Arbeitsposition zusammen. Ein Draht, der nicht gut an den Aufbau angepasst ist, kann die Einspeisung oder die Lichtbogenkontrolle erschweren.
Der Drahtdurchmesser kann verschiedene praktische Aspekte beeinflussen:
- Wie gleichmäßig der Draht zugeführt wird
- Wie viel Füllmaterial gelangt in die Fuge?
- Wie der Bediener die Schweißnaht steuert
- Wie leicht der Draht durch das Gerät verläuft
- Wie die Schweißeinstellungen angepasst werden müssen
Beim Schweißen von Aluminium müssen besonders auf die Vorschubbedingungen geachtet werden, da der Aluminiumdraht relativ weich ist. Ein schlecht eingestellter Vorschubweg, übermäßiger Widerstand oder eine ungeeignete Kontaktkomponente können sich darauf auswirken, wie reibungslos der Draht den Schweißbereich erreicht.
Auch der Zustand der Spule ist wichtig. Wenn der Draht ungleichmäßig gewickelt ist oder bei der Handhabung beschädigt wird, kann es auch bei geeignetem Nenndrahtdurchmesser zu Zuführproblemen kommen.
Die Wahl des Durchmessers des Aluminium-Schweißdrahts ER5183 sollte daher zusammen mit der Schweißausrüstung und der Verbindung berücksichtigt werden und nicht als isolierte Kaufentscheidung.
Wie wirken sich Schutzgas- und Schweißeinstellungen auf ER5183 aus?
Sobald der Zusatzdraht und das Grundmetall ausgewählt sind, werden die umgebenden Schweißbedingungen wichtig. Aluminium reagiert beim Erhitzen leicht mit der umgebenden Atmosphäre, daher muss der Schweißbereich angemessen geschützt werden.
Schutzgas hilft dabei, den geschmolzenen Schweißbereich von der Umgebungsluft zu trennen. Wenn die Gasabdeckung defekt ist, kann die Schweißnaht anfälliger für Verunreinigungen werden. Gasfluss, Brennerposition, Lecks, Zugluft und der Zustand der Gaszuführungsausrüstung können den Schutz um die Verbindung herum beeinflussen.
Auch die Schweißeinstellungen müssen zusammenarbeiten. Strom, Spannung, Drahtvorschub, Fahrgeschwindigkeit und Brennerbewegung sind keine unabhängigen Steuerungen. Das Ändern einer Einstellung kann das Verhalten der anderen ändern.
Wenn der Draht beispielsweise mit einer Geschwindigkeit zugeführt wird, die nicht den Schweißbedingungen entspricht, kann der Lichtbogen instabil werden. Wenn sich der Brenner zu schnell bewegt, erhält die Verbindung möglicherweise nicht genügend Wärme oder Füllmaterial. Zu langsames Bewegen kann zu übermäßiger Hitze in der Umgebung führen.
Für einen konsistenten Prozess kommt es in der Regel darauf an, mehrere Dinge gleichzeitig zu prüfen:
- Die Schweißausrüstung ist richtig eingestellt.
- Das Schutzgas gelangt unterbrechungsfrei in den Schweißbereich.
- Der Draht bewegt sich reibungslos durch den Zuführweg.
- Die Fugenflächen werden fachgerecht vorbereitet.
- Die Brennerbewegung bleibt einigermaßen gleichmäßig.
Diese Bedingungen sind wichtig, da der Aluminium-Schweißdraht ER5183 nicht alle Probleme ausgleichen kann, die durch ungeeignete Geräteeinstellungen oder schlechte Verbindungsvorbereitung entstehen.
Warum kann es beim Aluminiumschweißdraht ER5183 zu Porosität kommen?
Porosität ist eines der Probleme, die beim Aluminiumschweißen auftreten können. Im Schweißgut können sich kleine Gastaschen bilden, wenn beim Abkühlen des geschmolzenen Materials unerwünschtes Gas eingeschlossen wird.
Der Zusatzdraht ist nur eine mögliche Fehlerquelle. Auch Feuchtigkeit, Öl, Schmutz, ein unsauberer Untergrund oder eine unzureichende Abschirmung können zu dem Problem beitragen.
Daher sollte beim Auftreten einer porösen Schweißnaht die Umgebung berücksichtigt werden. Ein Draht, der einer Verschmutzung ausgesetzt war, verhält sich möglicherweise anders als sauberes Material. Gleiches gilt für das Grundmetall. Oberflächenablagerungen können in den Schweißbereich gelangen und den Prozess stören.
Zu den häufig zu inspizierenden Bereichen gehören:
- Drahtoberfläche
- Unedle Metalloberfläche
- Lagerbedingungen
- Gasversorgung
- Ausrüstung für die Gasversorgung
- Gemeinsame Vorbereitung
- Schweißbewegung
Porosität kann auch mit inkonsistenten Schweißbedingungen zusammenhängen. Plötzliche Änderungen der Gasabdeckung oder der Brennerposition können dazu führen, dass der geschmolzene Schweißbereich der Luft ausgesetzt wird. Übermäßige Störungen in der Schweißzone können einen ähnlichen Effekt haben.
Anstatt jede Pore dem Zusatzwerkstoff zuzuschreiben, ist es sinnvoller, die gesamte Schweißumgebung zu überprüfen. Dieser Ansatz ist besonders relevant bei der Verwendung von Aluminium-Schweißdraht ER5183, da Draht, Grundmaterial, Ausrüstung und Umgebungsbedingungen während des Schweißprozesses zusammenwirken.
Kann ER5183 für andere Aluminiumlegierungen verwendet werden?
ER5183 ist mit 5083 verbunden, seine Verwendung ist jedoch nicht auf eine einzelne Aluminiumlegierung beschränkt. Die sinnvollere Frage ist, ob die Füllstoffzusammensetzung für das jeweilige Grundmetall und die Anforderungen der fertigen Verbindung geeignet ist.
Andere Aluminium-Magnesium-Legierungen können Eigenschaften aufweisen, die einen Magnesium-haltigen Füllstoff geeignet machen. Die Tatsache, dass es sich bei beiden Materialien um Aluminiumlegierungen handelt, bedeutet jedoch nicht automatisch, dass sie denselben Zusatzdraht verwenden sollten.
Wenn eine andere Legierung in Betracht gezogen wird, müssen mehrere Punkte überprüft werden:
| Materielle Überlegung | Zu berücksichtigende Frage |
| Legierungsfamilie | Ist die Grundmetallzusammensetzung mit dem Füllstoff kompatibel? |
| Gemeinsames Ziel | Welche Eigenschaften werden vom Schweißbereich gefordert? |
| Korrosionsbedingungen | Wird die Verbindung einer anspruchsvollen Umgebung ausgesetzt sein? |
| Schweißmethode | Ist der Füllstoff für das gewählte Verfahren geeignet? |
| Herstellungsbedingungen | Kann der Draht richtig zugeführt und kontrolliert werden? |
Hier sind auch Vergleiche zwischen verschiedenen Füllmaterialien hilfreich. Ein für eine Aluminiumlegierungsgruppe konzipierter Füllstoff kann aus anderen Gründen ausgewählt werden als ein für eine andere Gruppe entwickelter Füllstoff.
Die Auswahl sollte daher beim Grundstoff und den Verbindungsanforderungen beginnen. Aluminium-Schweißdraht ER5183 kann in manchen Situationen mit anderen Aluminiumlegierungen geeignet sein, die Eignung sollte jedoch von Fall zu Fall geprüft werden und nicht allein aufgrund des Legierungsnamens angenommen werden.
Wie sollte der Schweißdraht ER5183 gelagert und gehandhabt werden?
Der Zustand des Schweißdrahtes, bevor er den Schweißbrenner erreicht, kann den Arbeitsprozess beeinflussen. Die ordnungsgemäße Lagerung ist daher Teil der Materialkontrolle und kein Problem, das erst mit dem Schweißen beginnt.
Der Draht sollte vor Feuchtigkeit, Staub, Öl und anderen Verunreinigungen geschützt werden. Die Originalverpackung kann zum Schutz des Materials während der Lagerung beitragen, aber auch die Handhabung nach dem Öffnen ist wichtig.
Ein paar grundlegende Maßnahmen können dabei helfen, den Drahtzustand aufrechtzuerhalten:
- Bewahren Sie unbenutzte Kabel an einem sauberen und trockenen Lagerort auf.
- Platzieren Sie offene Spulen nicht dort, wo sich Feuchtigkeit ansammeln kann.
- Behandeln Sie den Draht mit sauberer Ausrüstung.
- Halten Sie den Draht von Ölen und anderen Verunreinigungen fern.
- Überprüfen Sie die Spule, bevor Sie sie auf das Schweißgerät legen.
- Schützen Sie teilweise gebrauchtes Material, wenn es nicht verwendet wird.
Auch auf Verpackungsschäden sollte geachtet werden. Wenn eine Verpackung geöffnet, zerrissen oder ungeeigneten Bedingungen ausgesetzt wurde, sollte der Draht vor der Verwendung überprüft werden.
Die Lagerung ist für Aluminium-Schweißdraht ER5183 besonders wichtig, da Verunreinigungen möglicherweise nicht immer auf den ersten Blick sichtbar sind. Ein Draht kann brauchbar aussehen, obwohl sich sein Oberflächenzustand bereits geändert hat.
Eine gute Handhabung ersetzt nicht die ordnungsgemäße Schweißvorbereitung, beseitigt jedoch eine vermeidbare Abweichungsquelle im Prozess.
Welche Qualitätsprüfungen für ER5183-Schweißdraht wichtig sind
Die Qualitätskontrolle beginnt, bevor der Draht an einen Schweißbetrieb geliefert wird. Das fertige Produkt muss eine einheitliche Materialzusammensetzung und einen einheitlichen physikalischen Zustand aufweisen, damit es auf vorhersehbare Weise verarbeitet und verwendet werden kann.
Für Hersteller bedeutet die Überprüfung des Kabels mehr als nur die Betrachtung seines Aussehens. Der Produktionsprozess erfordert Kontrollen in verschiedenen Phasen, von den Rohstoffen über die Herstellung, Oberflächenbehandlung, Wicklung und Verpackung.
Wichtige Inspektionsbereiche können sein:
| Qualitätsbereich | Was wird überprüft |
| Materialzusammensetzung | Konsistenz der Legierung |
| Drahtdurchmesser | Regelmäßigkeit entlang des Drahtes |
| Oberflächenzustand | Sauberer und geeigneter Untergrund |
| Drahtform | Gleichmäßiges Fürmen und Wickeln |
| Fütterungszustand | Reibungslose Bewegung durch die Ausrüstung |
| Verpackung | Schutz bei Lagerung und Transport |
Der Drahtdurchmesser verdient besondere Aufmerksamkeit, da kleine Abweichungen das Einzugsverhalten beeinflussen können. Auch der Oberflächenzustand ist wichtig, da Rückstände oder Verunreinigungen zu Schweißproblemen führen können.
Das Spulen sollte nicht außer Acht gelassen werden. Eine richtig geformte Spule ermöglicht es dem Draht, das Paket kontrolliert zu verlassen. Ungleichmäßiges Wickeln, beschädigter Draht oder schlechte Handhabung können zu Zuführschwierigkeiten führen, selbst wenn das Material selbst der vorgesehenen Zusammensetzung entspricht.
For Aluminium-Schweißdraht ER5183 Daher verbindet die Produktionssteuerung mehrere Schritte, die auf den ersten Blick nicht zusammenhängend erscheinen. Die Materialzusammensetzung beeinflusst das Schweißgut, die Drahtformung beeinflusst die Zufuhr, der Oberflächenzustand beeinflusst die Sauberkeit und die Verpackung beeinflusst, wie das Material am Verwendungsort ankommt.
Die Beziehung zwischen ER5183 und 5083 wird daher nicht nur durch die Zusatzlegierung selbst geprägt. Das Grundmetall, die Zusammensetzung des Zusatzwerkstoffs, der Zustand des Drahtes, die Schweißanordnung, die Vorbereitung der Verbindung, die Lagerung und die Fertigungskontrollen spielen alle eine Rolle bei der Bestimmung des Verhaltens des Schweißprozesses.


