 英语
 德语

 英语
 德语
So testen Sie die Qualität von Aluminium-Schweißdrähten: Ein praktischer Leitfaden für Hersteller
Article Directory
Warum den Draht testen, bevor er die Waffe erreicht?
Die Arbeit ist einfach, bis der Draht eintrifft: ein 3 m langes 6061-T6-Kastenprofil, eine 1,2-mm-Spule ER5356 und eine MIG-Pistole, die den ganzen Morgen über saubere Perlen erzeugt hat. Auf halbem Weg durch die erste Naht beginnt der Lichtbogen zu stottern, Porosität bricht auf der Schweißfläche aus und der Drahtvorschub wird ruckartig. Die Maschine hat sich nicht verändert. Der Betreiber hat sich nicht geändert. Der Draht hat. Die meisten Fehler beim Aluminiumschweißen, die auf Ausrüstung oder Technik zurückzuführen sind, lassen sich auf das Verbrauchsmaterial zurückführen, und die Reparatur ist weitaus kostengünstiger als Nacharbeit: Testen Sie den Draht, bevor Sie ihn laden .
Aluminiumschweißdraht verbirgt seine Mängel gut. Oberflächenoxid, Rückstände von Ziehschmiermittel, feine Längskratzer, ein unrunder Querschnitt, schlechter Guss und sogar eine völlig andere Legierung können auf der Spule normal aussehen. Der Schaden tritt später innerhalb der Schweißnaht in Form von Porosität, schlechter Verschmelzung oder einem fehlgeschlagenen Biegetest auf. Zwar ersetzt nichts ein qualifiziertes Schweißverfahren und einen erfahrenen Bediener, aber der Draht setzt die Obergrenze dessen, was beides leisten kann. Eine 15-minütige Eingangskontrolle deckt die meisten dieser Probleme auf, während die Spule noch problemlos zurückgegeben werden kann.
Diese Inspektion sollte durch AWS A5.10/A5.10M, den Klassifizierungsstandard für Aluminiumfüllmetalle, eingerahmt werden. Es definiert die Legierungszusammensetzungsbereiche, Durchmessertoleranzen, Verpackungsbedingungen und Zertifizierungsanforderungen, die der Draht eines Lieferanten erfüllen muss. Wenn eine Sendung nicht auf eine Klassifizierung im Zertifikat zurückgeführt werden kann, behandeln Sie jede weitere Überprüfung mit besonderem Misstrauen.
Werkstattkontrollen, die nur wenige Minuten dauern
Für keinen der folgenden Tests ist ein Labor erforderlich. Sie benötigen ein sauberes, fusselfreies Tuch, eine Mikrometerschraube und genügend freie Bodenfläche, um etwa einen Meter Draht abzuwickeln. Gehen Sie sie der Reihe nach durch und Sie werden die Geometrie, die Oberfläche und die Physik abdecken, die darüber entscheiden, ob der Draht richtig zugeführt und geschweißt werden kann.
Oberflächenqualität: Der Biege-und-Dreh-Test
Der Biege- und Drehtest, manchmal auch Rauchtest genannt, deckt Oberflächenverunreinigungen schnell auf. Schneiden Sie eine 250-mm-Probe ab, biegen Sie sie etwa 50 mm von jedem Ende entfernt um 90°, fassen Sie ein Ende mit einer Zange und drehen Sie das andere Ende fünf oder sechs volle Umdrehungen. Ein Draht mit übermäßigem Oxid oder Ziehrückständen blättert ab, raucht oder wirft feine Partikel ab, wenn Sie ihn drehen. In schweren Fällen geht es vor sechs Umdrehungen kaputt. Überprüfen Sie die Biegungen nach dem Verdrehen unter hellem Licht. Längskratzer, sogenannte Matrizenlinien, weisen darauf hin, dass die Ziehmatrizen des Zulieferers abgenutzt sind oder die Schmierung unzureichend war. Ein sauberer Draht bleibt glatt, leise und frei von Partikeln. Ziehen Sie dann ein bis zwei Meter durch das saubere Tuch: Ein grauer oder schwarzer Belag auf dem Tuch ist eher ein Hinweis auf eine Verschmutzung, während ein leichter, gleichmäßiger Glanz normal ist.
Besetzung und Helix: Der Ein-Meter-Abwickeltest
Führen Sie etwa einen Meter Draht von der Spule und lassen Sie ihn auf natürliche Weise auf einen sauberen Boden fallen. Ziehen Sie es nicht gerade und drücken Sie es nicht flach. Der Draht bildet Schleifen und wird durch zwei Zahlen beschrieben. Cast ist der Durchmesser des Kreises, den die Schleife bildet; Helix gibt an, wie weit der Mittelpunkt der Schleife über den Boden ragt. Für 1,2 mm MIG-Draht sind ein Guss von etwa 300–600 mm und eine Spirale von 25 mm oder weniger brauchbare Werte, die Referenz sollte jedoch immer der Bereich sein, den Ihr Lieferant in seinen Spezifikationen angibt. Ein zu fester Wurf führt dazu, dass sich der Draht auf der Spule übermäßig dreht und gegen den Liner stößt. Eine hohe Helix erzeugt an der Spitze eine Schlagwirkung, die zu einem instabilen Lichtbogen und unregelmäßiger Abscheidung führt. Aus diesem Grund Die Guss- und Helixkontrolle hat einen direkten Einfluss auf die Schweißqualität und die Vorschubstabilität — und warum es sich lohnt, dies vor der Montage der Spule zu überprüfen.
Durchmesser und Ovalität: Die Mikrometerprüfung
Nehmen Sie Mikrometermessungen an drei oder mehr Positionen entlang eines neuen Drahtstücks vor. Lesen Sie an jeder Position den Durchmesser ab, drehen Sie die Mikrometerschraube um eine Vierteldrehung und lesen Sie den Wert erneut ab. Für 1,2-mm-Draht halten seriöse Mühlen den Durchmesser bei ±0,01 mm und die Ovalität – der Unterschied zwischen dem größten und kleinsten Messwert an einem einzelnen Querschnitt – sollte unter 0,01 mm bleiben. Zu kleiner Draht verliert den Kontakt mit der Spitze und lässt den Lichtbogen wandern; Überdimensionierter Draht ist die klassische Ursache für Kabelstaus und Vogelnester. Da die Kontaktspitzenpassung die Stromübertragung in einen stabilen Lichtbogen umwandelt, Die Durchmessertoleranz ist wichtiger, als die meisten Einkaufsdatenblätter vermuten lassen – Überprüfen Sie es auf jedem Grundstück.
Legierungsüberprüfung: Lesen Sie das Zertifikat, nicht das Etikett
Mit bloßem Auge kann man eine Aluminiumlegierung nicht erkennen. Eine ER4043-Spule und eine ER5356-Spule sehen auf dem Regal identisch aus, doch der Unterschied zwischen einem 4xxx-Füllstoff auf Siliziumbasis und einem 5xxx-Füllstoff auf Magnesiumbasis verändert die Fließfähigkeit, Rissbeständigkeit, Festigkeit im Schweißzustand und sogar die Farbe der eloxierten Schweißnaht. Das wichtigste Dokument bei der Wareneingangskontrolle ist daher das Mühlenprüfzeugnis (MTC), meist ausgestellt nach EN 10204 3.1, das die tatsächliche Zusammensetzung der Charge ausweist.
Jede Klassifizierung hat definierte Grenzwerte. Das Zertifikat für eine ER5356 Aluminium-Schweißdraht Beispielsweise sollte Magnesium im Bereich von 4,5–5,5 % liegen, Silizium unter 0,25 % und Eisen unter 0,40 %. Magnesium verleiht 5xxx-Schweißnähten ihre Festigkeit und Korrosionsbeständigkeit. Daher sollte ein Zertifikat, das sich der Untergrenze nähert, vor dem Draht Fragen aufwerfen.
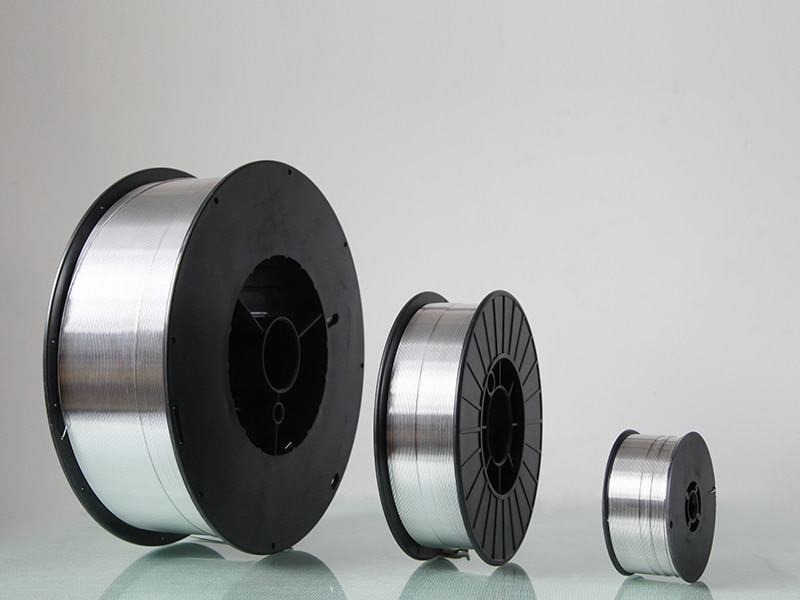 Aluminium-Schweißdraht ER5356 – Kunliwelding-Hersteller Kunli ist Ihr Großhändler für Aluminium-Schweißdraht ER5356 und bietet ideale Korrosionsbeständigkeit und Festigkeit. Geeignet für Marine,... Produkt anzeigen →
Die siliziumbasierte Familie erfordert eine andere Lesart. Ein Zertifikat für eine ER4043 Silizium-Aluminium-Schweißdraht Der Siliziumgehalt sollte bei 4,5–6,0 % liegen, was der Legierung ihre Fließfähigkeit und Beständigkeit gegen Heißrissbildung verleiht. Wenn die Schweißnaht eloxiert werden muss, ist dieser Siliziumbereich sowohl ästhetisch als auch mechanisch von Bedeutung.
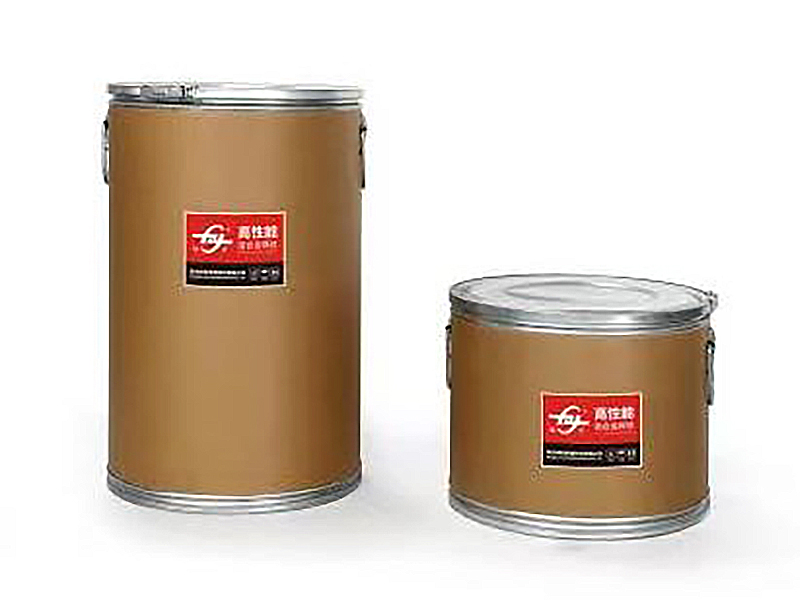 ER4043 Aluminium-Schweißdraht Hersteller und Lieferanten Als chinesischer ER4043-Aluminium-Schweißdrahthersteller und OEM/ODM-Lieferant bietet Hangzhou Kunli Welding Materials Co., Ltd. Großhandels-A... Produkt anzeigen →
Überprüfen Sie, ob die Chargennummer auf dem Zertifikat mit jedem Spulenetikett übereinstimmt, und notieren Sie sich das Datum: Aluminiumdraht, der zu lange in feuchten Bedingungen gelagert wird, nimmt genug Oberflächenfeuchtigkeit auf, um Porosität zu verursachen, selbst wenn die Zusammensetzung perfekt ist. Wenn die Verbindung kritisch ist und der Lieferant nicht bestätigt ist, verbringen Sie ein paar Minuten mit einem optischen Emissionsspektrometer (OES) zur eindeutigen Materialidentifizierung. Für die meisten Fertigungsbetriebe reicht jedoch ein sorgfältig überprüftes MTC in Kombination mit den oben genannten Werkstattkontrollen aus.
Eine 15-minütige Überprüfenliste für die Eingangskontrolle
Um die Inspektion zu einer Routine statt einer Reaktion zu machen, verwenden Sie eine Checkliste, die ein Lagerhalter, ein QC-Inspektor oder ein leitender Schweißer in etwa 15 Minuten ausfüllen kann, bevor eine Spule einer Maschine zugewiesen wird.
| Check | Methode | Annahmerichtlinie | Häufigkeit |
|---|---|---|---|
| Spule und Verpackung | Sichtprüfung auf verbogene Flansche und gerissene Feuchtigkeitsbarriere | Keine Verformung; Kein freiliegender oder verschmutzter Draht | Jede Spule |
| Oberflächenverschmutzung | Biege- und Torsionstest; mit einem sauberen Tuch abwischen | Keine Abblätterungen, Rauch, Stanzlinien oder Stoffrückstände | Jede Spule |
| Cast | 1 m abwickeln; Schleifendurchmesser messen | Innerhalb des vom Lieferanten angegebenen Bereichs, z.B. 300–600 mm für 1,2 mm | Jedes Los |
| Helix | 1 m abwickeln; Schleifenanstieg messen | 25 mm oder weniger in der Mitte | Jedes Los |
| Durchmesser und Ovalität | Mikrometer an 3 Positionen, zwei Achsen pro Position | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Jedes Los |
| Rückverfolgbarkeit von Legierungen | Vergleichen Sie MTC, Spulenetiketten und Packliste | Zertifikatszusammensetzung innerhalb der AWS A5.10-Grenzen; Losnummern stimmen überein | Jedes Los |
| Vorschub- und Lichtbogenprüfung | Bei Produktionseinstellungen 2–3 m durch die Pistole laufen lassen | Reibungsloser Vorschub, stabiler Lichtbogen, kein Vogelnisten | Erste Spule jeder neuen Charge |
Notieren Sie das Ergebnis auf der Spule oder in Ihrem Empfangsprotokoll. Wenn eine Prüfung fehlschlägt, isolieren Sie die Spule, fotografieren Sie den Beweis und geben Sie dem Lieferanten die Chargennummer. Die Antwort, die sie geben, verrät Ihnen genauso viel über die Beziehung wie das Zertifikat.
Was die Testergebnisse über Ihren Lieferanten aussagen
Die Fehler, die Sie finden, weisen in verschiedene Richtungen. Oberflächenverunreinigungen und Matrizenlinien deuten auf verschlissene Ziehmatrizen, schlechte Reinigung oder schwache Schmierung im Prozess des Zulieferers hin. Eine hohe Helix und ein inkonsistenter Guss deuten auf eine falsche Rückspannung beim Umspulen oder auf unvorsichtige Handhabung während des Transports hin. Unrunde Drähte sind in der Regel auf Probleme beim Ziehen oder Richten zurückzuführen. Ein Zertifikat, das nicht mit dem Chargenetikett übereinstimmt, ist der schwerwiegendste Befund von allen: Es bedeutet, dass das Rückverfolgbarkeitssystem des Lieferanten eine Lücke aufweist.
Bevor Sie sich auf eine neue Quelle festlegen, sollten Sie diese verstehen Was ein zuverlässiger Lieferant tut, um die Kabelkompatibilität sicherzustellen mit Ihrer Ausrüstung, Ihren Legierungen und Ihrer Inspektionsroutine. Lieferanten, die ihre eigenen Ziehlinien betreiben und die Instrumente weiterhin in der Fabrik testen, lassen sich leichter prüfen als Handelsunternehmen, die nur importierte Rollen neu etikettieren. Außerdem sollten sie drei Fragen klar beantworten können:
- Wie werden Guss und Helix an der Spulstation gesteuert?
- Wie wird der Durchmesser bei jeder Produktionscharge überprüft?
- Bezieht sich das Mühlenzertifikat auf die tatsächliche Charge in Ihrem Lager und kann diese Charge auf die Hitze zurückgeführt werden?
Bei Bau- und Schiffbauarbeiten gilt die gleiche Sorgfaltspflicht für Füllstoffe mit höherer Festigkeit. Ein ER5183 Aluminium-Schweißdraht , üblicherweise für 5083-Platten spezifiziert, sollte neben dem Magnesiumbereich einen Mangangehalt von 0,5–1,0 % aufweisen; Anhand des Zertifikats sollte sich die Hitze bis zur Schmelze zurückverfolgen lassen. Wenn die Dokumentation dies bestätigt, bestätigen die Werkstatttests lediglich, was der Hersteller bereits wusste.
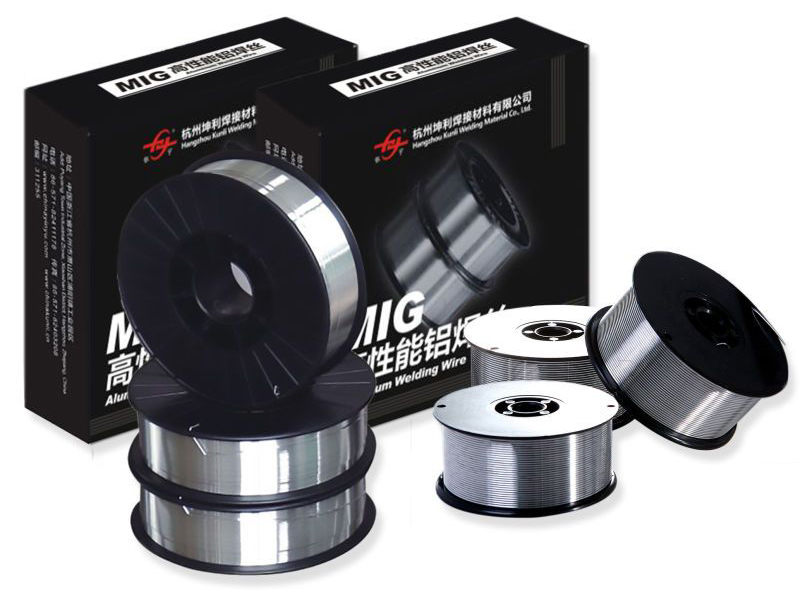 Aluminiumschweißdraht ER5183 Hersteller - Kunli Lieferanten Aluminium-Schweißdraht ER5183, geliefert vom Hersteller Kunli, geeignet für Automobil- und Industrieschweißen mit großer Festigkeit und Korrektheit. Produkt anzeigen →
Eine letzte Anmerkung: Testen ist nur die halbe Miete. Sobald der Draht vorbei ist, lagern Sie ihn an einem trockenen, temperaturstabilen Ort, ersetzen Sie die Feuchtigkeitssperre nach jedem Gebrauch und verwenden Sie zunächst versiegelte Verpackungen. Die Qualität, die Sie beim Wareneingang überprüft haben, sollte so lange bestehen bleiben, bis der Draht tatsächlich zur Schweißnaht wird – und ein getesteter und geschützter Draht ist ein Draht, der Sie keinen Nachmittag Nacharbeit kostet.


