 英语
 德语

 英语
 德语
Kundenspezifischer Schweißdraht aus Aluminiumlegierung: Wichtige Spezifikationen für OEM-Anwendungen
Article Directory
- 1 Die Legierungsentscheidung: Anpassung der Drahtchemie an Basismetall und Einsatzzweck
- 2 Durchmessertoleranz, Guss und Helix: Die verborgenen Variablen
- 3 Oberflächenqualität und Zuführbarkeit: Wo Nacharbeitskosten entstehen
- 4 Zertifizierung, Rückverfolgbarkeit und OEM-Lieferantenqualifikation
- 5 Verpackungs-, Spooling- und Volumenverpflichtungen
- 6 Importersatz: Der strategische Wandel bei der Beschaffung kundenspezifischer Legierungsdrähte
- 7 Häufig gestellte Fragen
- 7.1 Welche Durchmessertoleranzen sollten OEMs für kundenspezifische Schweißdrähte aus Aluminiumlegierungen angeben?
- 7.2 Wie wirken sich Guss und Helix auf das Roboter-MIG-Schweißen aus?
- 7.3 Welche Zertifizierungen sollte ein OEM überprüfen, bevor er einen Aluminium-Schweißdrahtlieferanten qualifiziert?
- 7.4 Welche Mindestbestellmengen kann ein Lieferant von kundenspezifischem Legierungsdraht unterstützen?
Ein OEM-Schweißingenieur, der Füllmetall für ein Schienenfertigungsprogramm beschafft, kann kundenspezifischen Schweißdraht aus Aluminiumlegierung nicht durch Versuch und Irrtum validieren. Jede Spule, die in Produktion geht, muss einer dokumentierten Legierungszusammensetzung entsprechen, eine definierte Durchmessertoleranz einhalten, ohne Unterbrechung durch Roboterausrüstung zugeführt werden und mit Rückverfolgbarkeit auf Chargenebene versendet werden. Die in der Bestellung festgehaltenen Spezifikationen entscheiden darüber, ob die erste Schweißnaht die Qualifizierung besteht oder die erste Schicht mit der Nacharbeit endet.
Kundenspezifischer Schweißdraht aus Aluminiumlegierung ist ein Zusatzwerkstoff, der nach einer vom Käufer festgelegten AWS-Klassifizierung, chemischen Zusammensetzung, einem Durchmesser, einer Verpackungskonfiguration und einem Qualitätsstandard für einen definierten Schweißprozess und eine definierte Strukturanwendung hergestellt wird. OEM-Einkaufsteams bewerten Draht als Prozesseingabe mit messbaren Konsequenzen für Zykluszeit, Nacharbeitsrate und Endproduktzertifizierung, nicht als Ware.
Kundenspezifischer Schweißdraht aus Aluminiumlegierung ist ein Füllmetall mit einer bestimmten Legierungsklassifizierung, kontrollierter Chemie, verifizierten mechanischen Eigenschaften und definierter Verpackung, das hergestellt wird, um die Qualifikations- und Produktionsanforderungen eines OEM zu erfüllen.
Die Legierungsentscheidung: Anpassung der Drahtchemie an Basismetall und Einsatzzweck
Die erste Spezifikation, die ein OEM festlegt, ist die Legierungsklassifizierung, da sie den Bereich der chemischen Zusammensetzung und die mechanische Hülle des Schweißguts festlegt.
Die Wahl der falschen Legierungschemie ist die häufigste Ursache für Schweißrisse, Festigkeitsverluste und Korrosionsfehler bei der Aluminiumherstellung. Das Zusatzwerkstoffsystem muss auf die Grundlegierung, die Einsatzumgebung und die Anforderungen nach dem Schweißen wie Eloxieren oder Wärmebehandlung abgestimmt sein. Die Wahl der Legierung wirkt sich auch auf den Schweißprozess aus: Impuls-MIG, Sprühübertragung und WIG erzwingen jeweils unterschiedliche Stromdichten und Kühlbedingungen bei derselben Zusatzstoffchemie.
| Klassifizierung | Primäre Elemente | Typische Basislegierungen | Festigkeit im Schweißzustand | Haupteinschränkung |
| ER4043 | Al-Si 5 % | 6061, 6063, 3003 | Mäßig | Geringere Festigkeit in 5xxx-Verbindungen |
| ER4943 | Al-Si 5 % Mg | 6061 strukturell | Höher als 4043 | Höhere Stückkosten |
| ER5356 | Al-Mg 5 % | 5052, 5083, 6061 | Hoch | Nicht für den Betrieb bei erhöhten Temperaturen geeignet |
| ER5183 | Al-Mg 4,5 % Mn | 5083, 5086 | Hoch | Erfordert eine höhere Vorschubkraft |
| ER5087 | Al-Mg 4,5 % Zr | Hoch-strength structures | Hochest in 5xxx | Zirkonium Premium |
Für OEMs, die 6061-T6-Strangpressprofile schweißen, bleibt ER4043 aufgrund seiner Beständigkeit gegen Erstarrungsrisse und des glatten Raupenprofils der Standard. Wenn die geschweißte Baugruppe Lasten ohne Wärmebehandlung nach dem Schweißen tragen muss, ist ER4943 oder eine Legierung der 5xxx-Serie die sicherere Spezifikation.
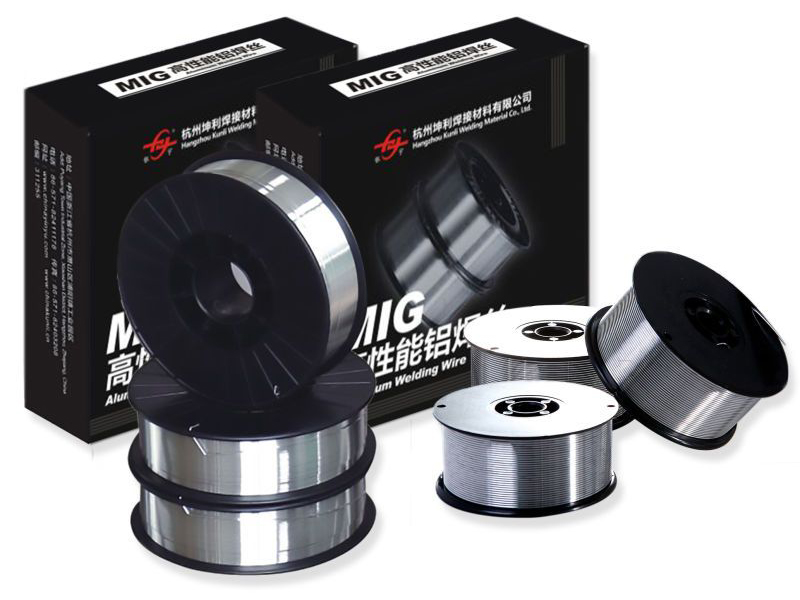
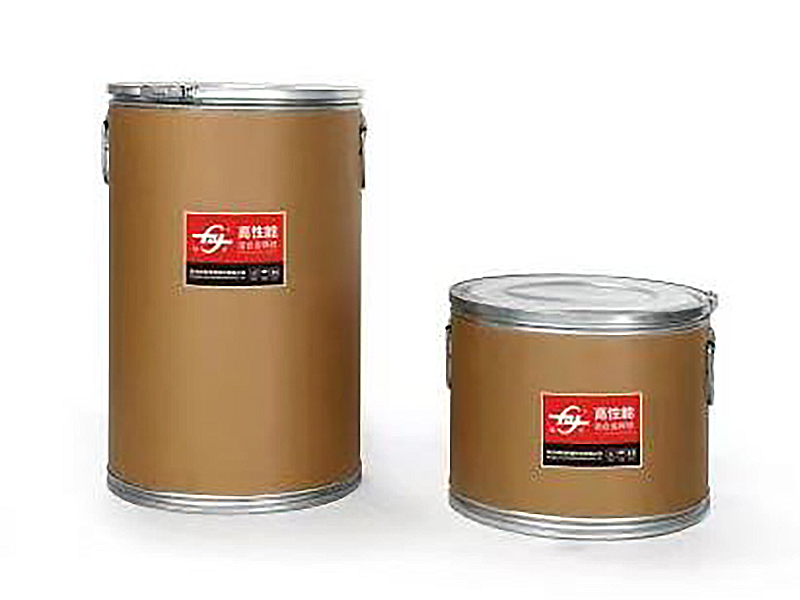 ER4043 Silizium-Aluminium-Schweißdraht für 6061-Profile Dieser Füllstoff mit 5 % Silizium bietet eine gute Fließfähigkeit und Rissbeständigkeit und entspricht der Standardauswahl zum Schweißen von 6061-T6 ohne Wärmebehandlung nach dem Schweißen. Seine breite Kompatibilität mit gängigen Legierungen macht es zu einer praktischen Basis für OEM-Baugruppen. Produkt anzeigen →
Durchmessertoleranz, Guss und Helix: Die verborgenen Variablen
Durchmessertoleranz, Guss und Spirale sind die physikalischen Spezifikationen, die den Draht in Produktionsqualität vom Material in Laborqualität unterscheiden.
Eine OEM-Linie, die Roboter-MIG mit einer Drahtvorschubgeschwindigkeit von 12 Metern pro Minute betreibt, kann eine Durchmesserschwankung von 0,05 mm nicht absorbieren. Die Änderung verschiebt die Stromdichte, die Lichtbogenstabilität und das Eindringprofil. AWS A5.10 legt die Durchmessertoleranz auf plus oder minus 0,01 mm für Drahtdurchmesser bis 1,6 mm fest; Kundenspezifische Lieferanten, die dieses Band einhalten, liefern über Schichten hinweg ein konsistentes Lichtbogenverhalten.
- Durchmesser: 0,8 mm, 1,0 mm, 1,2 mm und 1,6 mm sind die Standard-OEM-Liniengrößen; Die Toleranz gemäß AWS A5.10 beträgt /- 0,01 mm.
- Guss: Der natürliche Schlaufendurchmesser nach der Drahtfreigabe, kontrolliert zwischen 100 mm und 450 mm, je nach Legierung und Durchmesser.
- Helix: der vertikale Anstieg der Gussschlaufe, maximal 25 mm; Eine übermäßige Helix führt zu einer unregelmäßigen Lichtbogenposition und einem Rückbrand.
Erfahrungsberichte von Geräteherstellern und Zulieferern von Zusatzwerkstoffen führen etwa 60 Prozent der Unterbrechungen der MIG-Zufuhr an Aluminiumlinien auf Guss- und Helixvariationen und nicht auf die Drahtchemie zurück.
Vor der Genehmigung einer kundenspezifischen Drahtquelle sollten OEMs eine Wurf- und Helixmessung von derselben Produktionsspule anfordern, die die Testlinie speist. Eine Sichtkontrolle an der Kontaktspitze ist keine Vorgabe.
Oberflächenqualität und Zuführbarkeit: Wo Nacharbeitskosten entstehen
Die Oberflächenbeschaffenheit bestimmt, ob der Draht den Lichtbogen sauber erreicht und ob die Ablagerung frei von Porosität bleibt.
Aluminiumdraht trägt einen natürlichen Oxidfilm, der härter als das Grundmetall ist und einen höheren Schmelzpunkt hat. Bleiben Ziehschmiermittel, Feuchtigkeit oder Oxidreste auf der Oberfläche, nimmt das Schweißbad Wasserstoff auf und es bilden sich Porositäten. Kundenspezifischer Draht aus einer kontrollierten Fertigungslinie wird mit einer speziellen Schmierstoffchemie gezogen, gereinigt und unter kontrollierten Bedingungen aufgewickelt, um die Wiederholbarkeit der Oberfläche zu gewährleisten.
Kontrollierter Oberflächendraht
Gleichmäßige Zufuhr, stabiler Lichtbogen, minimale Spritzer und Porosität unter 2 Poren pro 100 mm Schweißnaht bei Röntgenprüfungen.
Unkontrollierter Oberflächendraht
Unregelmäßige Zufuhr, Lichtbogeninstabilität, Porositätscluster, schnellerer Verschleiß der Kontaktspitzen und ungeplante Linienstopps.
OEM-Schweißbetriebe, die vom kostengünstigsten Importdraht auf eine kundenspezifische Spezifikation mit kontrollierter Oberflächenqualität umgestiegen sind, berichten von einer Nacharbeitsreduzierung von 15 bis 30 Prozent bei Aluminium-MIG-Anlagen, basierend auf von chinesischen Herstellern von Legierungsdrähten veröffentlichten Produktionsdaten. Bei Schiffs- und Automobillinien, auf denen ER5356 läuft, wirkt sich die gleiche Oberflächendisziplin direkt auf die Salzwasserkorrosionsleistung und die Ermüdungslebensdauer der geschweißten Baugruppe aus.
 ER5356 Aluminium-Schweißdraht für Schiffs- und Automobilleitungen Mit 5 % Magnesium bietet dieser Draht eine hohe Festigkeit und Korrosionsbeständigkeit und eignet sich für 5xxx-, 6xxx- und 7xxx-Legierungen. Seine kontrollierte Oberflächenqualität trägt dazu bei, Nacharbeiten zu reduzieren und unterstützt die Salzwasserleistung bei anspruchsvollen Schweißkonstruktionen. Produkt anzeigen →
Die Oberflächenqualität ist auf einem Analysezertifikat nicht ersichtlich. Dies wird durch Messwerte der Vorschubkraft, Lichtbogenstabilitätsprotokolle und Porositätszählungen am ersten Produktionsteil überprüft.
Zertifizierung, Rückverfolgbarkeit und OEM-Lieferantenqualifikation
Zertifizierungen und Chargenrückverfolgbarkeit sind die Beweise, die ein OEM benötigt, um zu überprüfen, ob der Draht auf der Spule mit dem Draht in der Bestellung übereinstimmt.
Jeder Produktionscharge von kundenspezifischem Schweißdraht aus Aluminiumlegierung sollte ein Werkstestbericht beiliegen, in dem die chemische Zusammensetzung, die mechanischen Eigenschaften und die entsprechende AWS-Klassifizierung aufgeführt sind. Die Ausschreibung sollte sich auf den gesamten vom Programm definierten Spezifikationssatz für den Aluminium-Schweißdraht beziehen, nicht nur auf den Legierungsnamen in der Zeichnung.
| Zertifizierung | Umfang | Typischer OEM-Trigger |
| DB | Deutsche Bahnzulassung | Karosseriebau für Schienenfahrzeuge |
| CE | EU-Konformität | Ausrüstung nach Europa exportiert |
| ABS | Amerikanisches Schifffahrtsbüro | Marinestrukturen und Offshore |
| DNV | Det Norske Veritas | Schiffbau und Schiffsschweißen |
| CCS | Chinesische Klassifikationsgesellschaft | In China klassifizierte Schiffe |
Hangzhou Kunli Welding Materials Co., Ltd., ein Hersteller mit mehr als 20 Jahren Erfahrung in der Herstellung von Drähten aus Aluminiumlegierungen, verfügt über DB-, CE-, ABS-, DNV- und CCS-Zulassungen und hat Qualifikationsaudits für CRRC- und Maersk-Lieferketten bestanden. Dieser Rekord bedeutet, dass seine kundenspezifischen Drahtprogramme anhand echter OEM-Qualitätssysteme und nicht nur anhand der internen QC-Dokumentation überprüft wurden.
Ein OEM-qualifizierter Drahtlieferant liefert mehr als nur ein Produkt: Er liefert Beweise. Chargenrückverfolgbarkeit, Rückstellmuster und revisionssichere Prozessaufzeichnungen sind Bestandteil des Kaufgegenstandes.
Verpackungs-, Spooling- und Volumenverpflichtungen
Das Verpacken ist eine Prozessspezifikation und kein nachträglicher Logistikaspekt, denn die falsche Spule oder das falsche Wickelmuster stoppt eine automatisierte Linie.
Eine OEM-Roboterzelle ist um eine Spulengröße, einen Abwickelmechanismus und ein Drahtvorschubsystem herum konfiguriert. Wenn der kundenspezifische Draht am falschen Flansch ankommt oder mit einem Guss versehen ist, der nicht mit der Ausrichtung des Richtgeräts übereinstimmt, stoppt die Linie. Die Verpackungsspezifikation in der Konstruktionszeichnung muss Spulentyp, Wickelmuster, Lagenanzahl und Spleißgrenzen pro Spule enthalten.
- D200- und D300-Spulen: Standard für manuelles und robotisches MIG, 2 bis 6 kg pro Spule.
- Fass- und Fassverpackung: 50 bis 150 kg für automatisierte Linien mit hohem Volumen.
- Vorteilspakete: bis zu 250 kg kontinuierliches Futter für Werft- und Feldschweißarbeiten.
Die Volumenzuverlässigkeit ist die zweite Hälfte der Verpackungsgleichung. Ein Zulieferer mit einer Jahreskapazität von Aluminiumlegierungsdrähten von über 2.500 Tonnen und einer monatlichen Produktion von über 200 Tonnen kann mehrmonatige Rahmenverträge abschließen, ohne OEMs zu Käufen auf dem Spotmarkt zu drängen. Dieser Puffer verringert direkt das Versorgungsrisiko für Programme, die im Dauerschichtbetrieb laufen.
20
Jahre Erfahrung in der Herstellung von Drähten aus Aluminiumlegierungen
2500 t
jährliche Produktionskapazität für Legierungsdraht
30
Länder, die Exportsendungen empfangen
Importersatz: Der strategische Wandel bei der Beschaffung kundenspezifischer Legierungsdrähte
Die Wirtschaftlichkeit und das Vorlaufzeitrisiko von importiertem Aluminium-Schweißdraht haben dazu geführt, dass OEM-Programme hin zu qualifizierten inländischen kundenspezifischen Lieferanten verlagert wurden.
Importierter Premium-Draht bringt längere Lieferzeiten, höhere Logistikkosten und eine langsamere technische Rückkopplungsschleife mit sich. Ein Hersteller von kundenspezifischem Legierungsdraht kann die Spezifikation anpassen, einen Produktionsversuch durchführen und die Lieferung innerhalb weniger Wochen stabilisieren. Die Produktgeschichte von Hangzhou Kunli folgt diesem Muster: Seine Drähte ersetzten importierte Hochleistungs-Aluminium-Schweißmaterialien in inländischen Programmen, nachdem sie die gleichen Qualifikationskriterien wie die etablierten ausländischen Hersteller durchlaufen hatten. Der Produktionsstandort des Unternehmens im Bezirk Xiaoshan beschäftigt eine Belegschaft, in der mehr als 90 Prozent der Anlagenbetreiber über eine technische Ausbildung verfügen, und die Forschungs- und Entwicklungskooperation mit dem Beijing General Research Institute for Nonferrous Metals und der Central South University unterstützt die kontinuierliche Verfeinerung der Legierungen.
Typische Zugfestigkeit im geschweißten Zustand nach kundenspezifischer Schweißdrahtklassifizierung aus Aluminiumlegierung
Für OEM-Programme, die einen kundenspezifischen Schweißdraht aus Aluminiumlegierung mit konsistenten mechanischen Eigenschaften über mehrere Chargen hinweg benötigen, verkürzt die Zusammenarbeit mit einem zertifizierten inländischen Lieferanten die Qualifizierungsschleife und sorgt dafür, dass die Verantwortung für die Entwicklung näher an der Linie liegt. Hochfeste 5xxx-Anwendungen, darunter Schienenfahrzeugstrukturen und Schiffsbaugruppen, profitieren am meisten von diesem Modell, da das qualifizierte Prozessfenster des Lieferanten zum Ausgangspunkt des OEM wird.
 ER5183 Aluminium-Schweißdraht für hochfeste Schifffahrts- und Schienenverbindungen Dieser 4,5 %ige Magnesiumfüllstoff bietet eine höhere Festigkeit im Schweißzustand als ER5356, mit ausgezeichneter Meerwasserkorrosionsbeständigkeit und kryogener Zähigkeit. Es eignet sich für 5083 und andere 5xxx/6xxx/7xxx-Legierungen in Schienen-, Schiffs- und Druckbehälteranwendungen. Produkt anzeigen →
Häufig gestellte Fragen
Welche Durchmessertoleranzen sollten OEMs für kundenspezifische Schweißdrähte aus Aluminiumlegierungen angeben?
AWS A5.10 erlaubt plus oder minus 0,01 mm für Drahtdurchmesser bis 1,6 mm. OEM-Bestellungen sollten die Toleranz explizit angeben und einen Messbericht für jede Produktionscharge anfordern, da sich die Durchmesserdrift auf automatisierten Linien auf die Stromdichte und die Lichtbogenstabilität auswirkt.
Wie wirken sich Guss und Helix auf das Roboter-MIG-Schweißen aus?
Cast und Helix steuern, wie sich der Draht zwischen der Spule und der Kontaktspitze verhält. Eine übermäßige Helix lässt den Draht kreisen, was zu einer unregelmäßigen Lichtbogenposition, Rückbrand und vorzeitigem Spitzenverschleiß führt. Halten Sie bei OEM-Roboterzellen den Guss zwischen 100 und 450 mm und die Helix unter 25 mm.
Welche Zertifizierungen sollte ein OEM überprüfen, bevor er einen Aluminium-Schweißdrahtlieferanten qualifiziert?
Überprüfen Sie für Schiffs-, Schienen- und Exportprogramme die ABS-, DNV-, CCS- und DB-Zulassungen sowie die CE-Konformität, wenn das Endprodukt auf den EU-Markt gelangt. Der Lieferant sollte außerdem für jede versendete Drahtcharge werksspezifische Testberichte mit Daten zur chemischen Zusammensetzung und den mechanischen Eigenschaften bereitstellen.
Welche Mindestbestellmengen kann ein Lieferant von kundenspezifischem Legierungsdraht unterstützen?
Kundenspezifische Zulieferer mit einer monatlichen Kapazität von über 200 Tonnen können im Rahmen von Rahmenverträgen Versuchsspulen von 5 bis 10 kg für die Linienqualifizierung und Produktionsmengen von Hunderten Kilogramm pro Legierung und Monat unterstützen. Die Spulen- und Verpackungsspezifikation stellt oft eine größere Einschränkung dar als die Legierungschemie.


