 英语
 德语

 英语
 德语
Wie die Oberflächenbehandlung die Leistung und Zuführbarkeit von Aluminiumschweißdrähten verbessert
Article Directory
- 1 Die Oberfläche eines Drahtes entscheidet darüber, ob eine gute Legierung bleibt
- 2 Was „Oberflächenbehandlung“ für Aluminium-Schweißdraht bedeutet
- 3 Zuführbarkeit: Wo sich die Oberflächenbehandlung auf die Produktivität auswirkt
- 4 Schweißqualität: Porosität, Oxideinschlüsse und Feuchtigkeit
- 5 Legierungsfamilien weisen unterschiedliche Oberflächenempfindlichkeiten auf
- 6 Was Käufer und Schweißingenieure überprüfen sollten
- 7 Die Oberflächenbehandlung verdient einen Platz in Ihrer Kabelspezifikation
Die Oberfläche eines Drahtes entscheidet darüber, ob eine gute Legierung bleibt
Ein Hersteller lädt eine neue Spule mit 1,2 mm ER5356-Aluminium-MIG-Draht, stellt Spannung, Drahtvorschubgeschwindigkeit und Schutzgas gemäß dem genehmigten Verfahren ein und beobachtet dann, wie der Lichtbogen zu wandern beginnt. Nach zwanzig Metern Schweißzeit brennt die Stromdüse zurück. Die Legierung stimmt. Die Parameter sind korrekt. Das Gas stimmt. Das Problem liegt oft in der Oberfläche des Drahtes – nicht in der Legierungschemie selbst, sondern in der Art und Weise, wie die Chemie an die Schweißnaht gelangt.
Dies kommt in der Schwerindustrie häufig vor und erklärt, warum Drahthersteller in die Oberflächenbehandlung investieren. Bei der Oberflächenbehandlung handelt es sich um eine Reihe von Reinigungs-, Oxidentfernungs- und Schmierungsschritten, die nach dem Drahtziehen durchgeführt werden. Es ändert sich nichts an der AWS-Klassifizierung, aber es ändert sich, wie gleichmäßig die Drahtzuführung ist, wie viel Porosität die Schweißnaht aufweist und wie lange die Ausrüstung hält. Ein Draht, der sauber aussieht, kann noch Ziehrückstände, verliert Oxid oder eine instabile Schmiermittelschicht aufweisen. In diesem Artikel konzentrieren wir uns auf den Draht selbst, nicht auf das Eloxieren oder Beschichten des fertigen Aluminiumteils.
Was „Oberflächenbehandlung“ für Aluminium-Schweißdraht bedeutet
Nach dem letzten Ziehdurchgang beginnt die Oberflächenbehandlung. Aluminiumdraht wird mit ölbasierten Schmiermitteln durch Karbid- oder Diamantmatrizen gezogen. Etwas Schmiermittel ist notwendig, um Riefen zu vermeiden, aber die Menge, die auf dem fertigen Draht verbleibt, muss kontrolliert werden. Zu viele Rückstände ziehen Staub an und erzeugen Rauch im Lichtbogen. Zu wenig kann dazu führen, dass der Draht im Liner klappert. Ein zuverlässiger Hersteller gestaltete den Oberflächenprozess daher um ein enges Betriebsfenster herum.
Reinigen und entfetten
Im ersten Schritt werden Ziehöle, Aluminiumfeine und eingebettete Rückstände vom Draht entfernt. Die meisten Produktionslinien verwenden eine Abfolge von wässrigen Reinigungsbädern, Bürsten oder Wischen und entionisiertem Spülen. Das Ziel ist keine vollkommen trockene Oberfläche; Es handelt sich um eine Oberfläche, die chemisch sauber und bereit für den nächsten Schritt ist. Wenn das Reinigungsbad nicht ordnungsgemäß gewartet wird, können auf dem Drahtstreifen verdünnte Öle zurückbleiben, die später zu Schweißporosität führen.
Oxidentfernung und Oxidschichtkontrolle
Aluminium bildet bereits in dem Moment, in dem es der Luft ausgesetzt wird, eine Oxidschicht. Das Oxid schmilzt oben 2.000°C , während das Aluminium-Grundmetall bei schmilzt 660°C . Wenn dickes Oxid in das Schweißbad gelangt, kann es zu einem festen Einschluss oder Sperrgas kommen. Der Oberflächenbehandlungsprozess entfernt die lose Oxidschicht und hinterlässt einen dünnen, gleichmäßigen Oxidfilm. Die genaue Dicke hängt von der Legierung und der beabsichtigten Anwendung ab, am wichtigsten ist jedoch die Konsistenz.
Schmierung und Endbearbeitung
Nach der Reinigung und Oxidkonditionierung erhält der Draht eine Endbeschichtung. Dabei kann es sich um einen Trockenschmierstoff, ein Leichtöl oder eine speziell entwickelte Ziehmasse handeln. Diese Beschichtung kontrolliert die Reibung gegen die Kleidung, die Leitung und die Kontaktspitze. Die ideale Menge ist dünn genug, um Rauch und Porosität zu vermeiden, aber dennoch stark genug, um lange Roboterkabel und hohe Fahrgeschwindigkeiten zu tragen. Drahthersteller kontrollieren auch die endgültige Oberflächenrauheit während des letzten Ziehdurchgangs; Eine raue Oberfläche kann die Innenseite des Liners zerkratzen und Partikel in das Zufuhrsystem abgeben.
Selbst bei einer perfekten Beschichtung macht ein inkonsistenter Durchmesser die Oberflächenbehandlung zunichte. Die Passung zwischen Draht und Kontaktspitze ändert sich sofort, wenn der Draht über- oder unterdimensioniert ist. Unser Artikel darüber, wie Die Durchmessertoleranz beeinflusst das MIG-Schweißen erklärt, warum dieses Problem in der Werkstatt auftritt.
Zuführbarkeit: Wo sich die Oberflächenbehandlung auf die Produktivität auswirkt
Die Futterfähigkeit ist der erste Punkt, an dem eine schlecht behandelte Oberfläche sichtbar wird. Der Draht muss durch eine Kleidung, einen Kanal und eine Kontaktspitze verlaufen, ohne zu knicken. Jede Erhöhung der Reibung verändert den Widerstand an den Antriebsrollen und kann einen stabilen Bogen in ein Vogelnest verwandeln. Die Oberflächenschicht steuert einen Großteil dieser Reibung. Ein trockener oder rauer Draht kann die Kontaktspitze überhitzen und zurückbrennen, während ein Draht mit übermäßigem Schmiermittel den Liner verschmutzen kann und eine häufige Reinigung erforderlich ist.
Schmierstoffchemie und Rückstandskontrolle
Aluminium hat im Vergleich zu Stahl einen hohen Reibungskoeffizienten, insbesondere im trockenen Zustand. Ein kompatibles Schmiermittel reduziert diese Reibung, ohne die Schweißnaht zu verunreinigen. Die Chemie muss bei den erhöhten Temperaturen im Inneren eines Brennerkabels stabil sein und darf nicht mit Aluminiumoxid reagieren. Ebenso wichtig ist die Rückstandskontrolle. Wenn ein Hersteller von einer Spule auf einen anderen wechselt, sollte die Schmierstoffzufuhr konstant sein; Ein stärkerer Belag auf einer Spule und ein trockenerer Belag auf der nächsten führen dazu, dass sich der Prozess unterschiedlich verhält. Für einen MIG-Betrieb mit hohem Volumen kann ein Draht wie z ER5356 Aluminium-Schweißdraht Mit einer dünnen, gleichmäßigen Beschichtung sind Roboterläufe vorhersehbar.
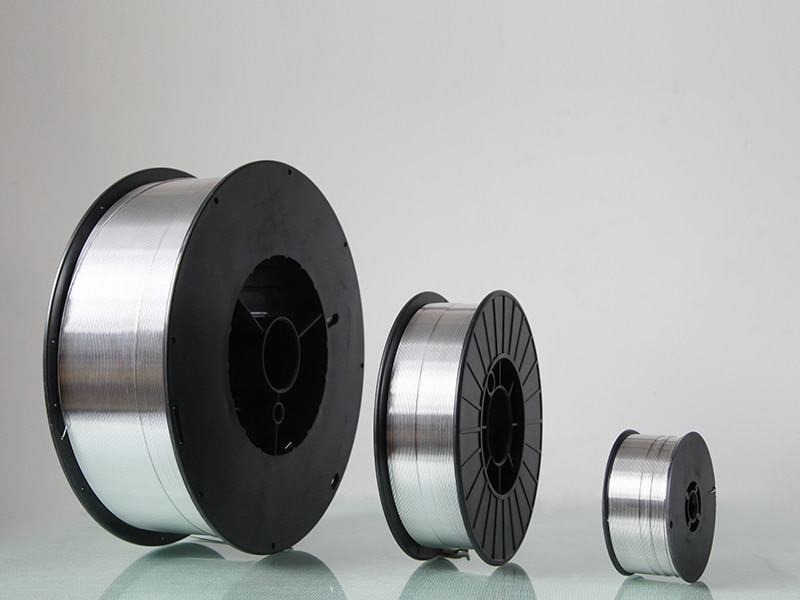 Aluminium-Schweißdraht ER5356 – Kunliwelding-Hersteller Kunli ist Ihr Großhändler für Aluminium-Schweißdraht ER5356 und bietet ideale Korrosionsbeständigkeit und Festigkeit. Geeignet für Marine,... Produkt anzeigen →
Guss, Helix und Durchmesser als komplementäre Prüfungen
Der Oberflächenzustand ist nicht die ganze Geschichte. Cast und Helix beschreiben die Form des Drahtes, wenn ein Stück von der Spule abgewickelt wird. AWS A5.10 dokumentiert akzeptable Werte und sie sollten von Spule zu Spule stabil sein. Bei hoher Helix drückt der Draht gegen die Linerwand, die Reibung nimmt zu und der Schmierstoff wird ungleichmäßig abgestreift. Wenn der Gips zu klein ist, richtet sich der Draht möglicherweise nicht gerade aus, bevor er die Kontaktspitze erreicht. Oberfläche und Geometrie müssen gemeinsam überprüft werden, da ein Schmiermittel eine schlechte Drahtgeometrie nicht ausgleichen kann. Erfahrene Bediener kennen diese Adressierung Drahtvorschubverhalten Manchmal muss die Drahtquelle ausgetauscht werden, nicht die Pistolenauskleidung.
Schweißqualität: Porosität, Oxideinschlüsse und Feuchtigkeit
Die Oberflächenbehandlung beeinflusst auch die metallurgischen Ergebnisse. Aluminiumoxid zieht Feuchtigkeit aus feuchter Luft und bildet hydratisiertes Oxid. Im Schweißlichtbogen zerfällt diese Feuchtigkeit in Wasserstoff und Sauerstoff. Geschmolzenes Aluminium kann eine große Menge Wasserstoff lösen, aber wenn das Schweißbad beginnt, sinkt die Wasserstofflöslichkeit stark und das Gas wird als Porosität eingeschlossen. Aus diesem Grund kann ein Draht mit einer unkontrollierten Oxidschicht auch bei sauberem Grundmetall Porosität erzeugen.
Restliches Ziehschmiermittel ist eine zweite Gasquelle. Wenn eine schwere Ölschicht in den Lichtbogen eintritt, verdampft diese schnell. Wenn das Schutzgas den Dampf nicht aus dem Schweißbad entfernen kann, kommt es zu Nadellöchern und Oberflächenverfärbungen. Durch die richtige Oberflächenbehandlung wird nicht zwangsweise das gesamte Schmiermittel entfernt; Es entfernt den Überschuss und hinterlässt eine kontrollierte Menge. Die gleiche Logik gilt für Aluminiumfeinteile, die beim Bürsten entstehen. Wenn sich auf der Drahtoberfläche Partikel befinden, können diese in das Schweißbad fallen und als Oxideinschlüsse wirken.
Bei der Bau- und Schiffbaufertigung ist Porosität nicht nur ein kosmetischer Mangel; Es verringert die Ermüdungsfestigkeit und kann dazu führen, dass eine Schweißnaht unter dynamischer Belastung versagt. Hochfeste Magnesiumlegierungsfüllstoffe wie z ER5183 Aluminium-Schweißdraht Für diese Anwendungen werden oft Legierungen gewählt, aber die Legierung funktioniert nur dann, wenn die Drahtoberfläche sauber und die Schmierstoffzufuhr korrekt ist.
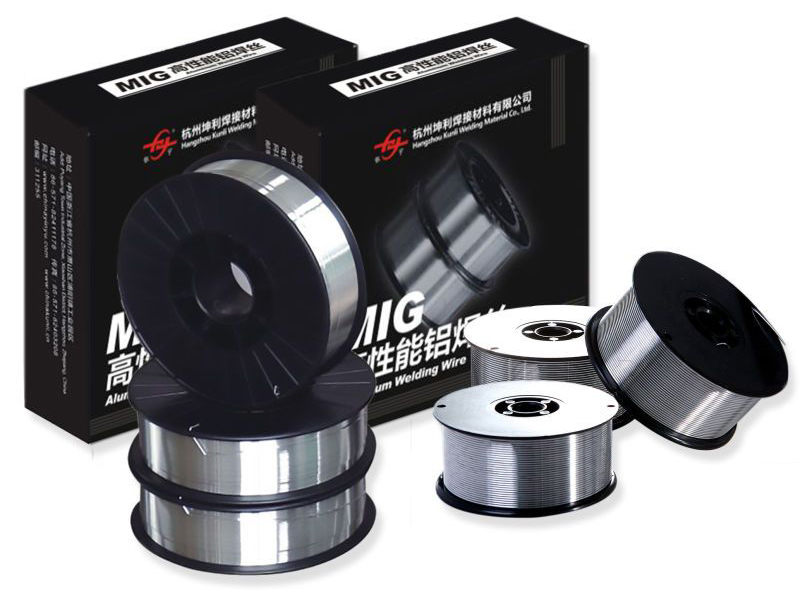 Aluminiumschweißdraht ER5183 Hersteller - Kunli Lieferanten Aluminium-Schweißdraht ER5183, geliefert vom Hersteller Kunli, geeignet für Automobil- und Industrieschweißen mit großer Festigkeit und Korrektheit. Produkt anzeigen →
Legierungsfamilien weisen unterschiedliche Oberflächenempfindlichkeiten auf
Verschiedene Aluminiumlegierungen reagieren unterschiedlich auf die Oberflächenbehandlung. Magnesiumhaltige 5xxx-Drähte sind härter und abrasiver gegenüber der Kleidung, daher muss die Schmierstufe robust genug sein, um lange Vorschubwege zu bewältigen. Sie reagieren auch empfindlicher auf Feuchtigkeit, da sich leicht Magnesiumoxid bilden und die Wasserstoffaufnahme erhöhen kann. Siliziumhaltige 4xxx-Drähte sind weicher und neigen beim Ziehen eher zu Oberflächenkerben. Wenn die letzte Ziehmatrize verschlissen ist, können auf der Oberfläche feine Rillen entstehen, in denen sich Schmiermittel und Schmutz ansammeln.
Durch die Anwendung verändern sich auch die Anforderungen an den Untergrund. Wenn die Schweißnaht eloxiert werden soll, wird die Zusatzlegierung oft farblich abgestimmt ausgewählt; ER4043 Silizium-Aluminium-Schweißdraht ist eine häufige Wahl für Gussteile und Architekturaluminium, da sein Siliziumgehalt die Verschmelzung der Schweißnaht mit dem Grundmetall unterstützt. Aber eine schlecht behandelte Drahtoberfläche kann sich in Form dunkler Streifen oder einer trüben eloxierten Oberfläche zeigen. Dadurch wird die Oberflächenbehandlung zu einem Teil der optischen Spezifikation und nicht nur zu einem mechanischen Problem.
 ER4043 Aluminium-Schweißdraht Hersteller und Lieferanten Als chinesischer ER4043-Aluminium-Schweißdrahthersteller und OEM/ODM-Lieferant bietet Hangzhou Kunli Welding Materials Co., Ltd. Großhandels-A... Produkt anzeigen →
Was Käufer und Schweißingenieure überprüfen sollten
Käufer vergleichen normalerweise die Legierungszusammensetzung, den Preis und die Lieferzeit, aber die Oberflächenbehandlung lässt sich nur schwer beurteilen, ohne die richtigen Fragen zu stellen. Es gibt mehrere Faktoren, die über den Preis hinausgehen, sollten die Kaufentscheidungen für Kabel beeinflussen , und Oberflächenkonsistenz ist eine davon. In der folgenden Tabelle sind praktische Prüfungen aufgeführt, die von Schweißingenieuren und Qualitätsabteilungen durchgeführt werden. Profitieren Sie davon, wenn Sie einen neuen Lieferanten qualifizieren oder einen bestehenden Lieferanten auditieren.
| Parameter | Warum es sich auf die Leistung auswirkt | Was sollten Sie fragen? |
|---|---|---|
| Oberflächenreinheit | Öle und Oxide können Porosität, Rauch und einen instabilen Lichtbogen verursachen. | Welche Reinigungsmethode wird verwendet und liegen Eingangskontrollergebnisse vor? |
| Schmierstofftyp und -belastung | Zu wenig Schmiermittel führt zu schlechterer Ernährung; Zu viel führt zu Dämpfen und Porosität. | Welcher Schmierstoff wird verwendet und wie hoch ist die Rückstandsgrenze pro Kilogramm? |
| Guss und Helix | Eine hohe Helix führt zu Linerreibung und Vogelnest. | Welche AWS A5.10-Guss- und Helixwerte werden pro Los garantiert? |
| Durchmessertoleranz | Überdimensionierter Draht erhöht den Verschleiß der Kontaktspitze und erhöht die Überhitzung. | Was ist die Durchmessertoleranz und wie wird sie gemessen? |
| Verpackung und Feuchtigkeitsbarriere | Bei feuchter Lagerung wird die Oxidschicht hydratisiert und es entsteht Porosität. | Ist die Spule vakuumverpackt oder wird sie mit Trockenmittel geliefert? Wie lange ist die Haltbarkeit? |
| Chargenrückverfolgbarkeit | Die Oberflächenbehandlung kann zwischen Produktionsläufen variieren. | Können Sie eine Spule anhand von Reinigungs- und Schmieraufzeichnungen zurückverfolgen? |
Ein zuverlässiger Hersteller sollte in der Lage sein, Zahlen und nicht nur Angaben zu machen. Wenn ein Lieferant den Reinigungs- und Schmiervorgang nicht beschreiben kann, sieht der Draht möglicherweise akzeptabel aus, weist aber dennoch eine schlechte Leistung auf.
Die Oberflächenbehandlung verdient einen Platz in Ihrer Kabelspezifikation
Die Oberflächenbehandlung ist kein kosmetischer Schritt. Es handelt sich um einen funktionalen Prozess, der bestimmt, ob eine korrekt klassifizierte Legierung in der Produktion funktioniert. Die beste Drahtspezifikation umfasst Legierungschemie, AWS-Klassifizierung, Durchmessertoleranz, Guss, Helix, Oberflächenreinheit und Schmierstoffgehalt. Wenn diese Variablen kontrolliert werden, wird die Schweißqualität wiederholbar und die Kosten für Nacharbeiten sinken.
Bei Kunli Welding betrachten wir die Oberflächenbehandlung als Produktionskontrollpunkt und nicht als nachträgliche Gedanken. Unsere Reinigungs-, Oxidkonditionierungs- und Schmierungsschritte werden vor dem Verpacken überprüft, und die gleiche Disziplin gilt für unser Aluminium-Schweißdrahtsortiment. Für den Hersteller, der schon einmal ein Problem mit der Porosität oder einem Rückbrand hatte, ist die Antwort oft nicht eine andere Legierung; Es handelt sich um eine Drahtoberfläche, die genau den Spezifikationen entspricht.


